Šnekový válec extrudéru vydrží tak dlouho, dokud jeho stav umožní lince splnit požadovaný výkon a kvalitu produktu v přijatelném procesním okně. Pryskyřice, plniva, znečištění, geometrie a provozní zatížení mění tuto životnost, takže odhad kalendářního věku potřebuje tyto podmínky připojit. U linky, která se již vyrábí, změřte šroub a válec na opakovatelných místech, vypočítejte aktuální míru opotřebení a použijte jej s výrobními trendy k plánování příští kontroly a výměny.
PodleEJS průmysl
- Sledujte provozní hodiny a změny složení, nikoli pouze datum instalace.
- Změřte obě části: opotřebení závitu šroubu a opotřebení vývrtu hlavně zvětšují stejnou vůli.
- Porovnejte výkon na otáčky za minutu, teplotu taveniny a kvalitu se stabilním referenčním chodem.
- Předpokládejte plánovací limit specifický pro daný stroj a poté ponechte čas na nákup a instalaci.
- Přehodnoťte předpověď po změně materiálu, zrychlujícím se opotřebení nebo neočekávaném poškození.
1. Co znamená životnost vaší vytlačovací linky?
Šroub se může otáčet i poté, co přestal být užitečný pro konkrétní produkt. Linka vytvářející náročnou fólii nebo profil může ztratit své přijatelné procesní okno dříve, než hardware dosáhne strukturálního limitu. Naopak výměna zvukové sady pouze proto, že dosáhla výročí, může plýtvat použitelnou kapacitou.
Rozdělte rozhodnutí do tří otázek. Zůstává hardware ve svých schválených rozměrových a stavových limitech? Dokáže proces vytvořit přijatelný produkt v požadované míře? Stojí další provoz více než plánovaný zásah? První se týká dílů, druhá produktu a třetí plánování výroby. Odhad životnosti je neúplný, pokud neuvádí, který koncový bod předpovídá.
Za číslem zaznamenejte povinnost
Zachovejte datum instalace, ale také zaznamenejte hodiny výroby, zpracovaný materiál a historii receptur. Doba nečinnosti není totéž jako doba zpracování. Zpracované tuny poskytují kontext, ale nemohou přímo porovnávat různé sloučeniny nebo konfigurace strojů.
| Záznam | Proč patří do životního hodnocení |
|---|---|
| Identity šroubu a hlavně | Zabraňte míchání historií po výměně nebo přestavbě |
| Provozní doba | Definujte interval mezi kontrolami |
| Pryskyřice, typ plniva a náplň | Vysvětlete změny v prostředí opotřebení |
| Přebrousit zdroj a poměr | Identifikujte změny v kontaminaci a konzistenci krmiva |
| Výkon, otáčky a skutečná teplota taveniny | Zobrazit zatížení a výkon související se záznamem |
| Měření nového stavu a schválené limity | Definujte, co se změnilo a jaká akce je vyžadována |
Zkušenosti dodavatele s úzce sladěnými povinnostmi mohou pomoci stanovit plán počáteční kontroly. Zeptejte se na složení, konstrukci komponentu, pracovní dobu a kritérium přijatelnosti za touto zkušeností. Jakmile jsou k dispozici vaše vlastní měření, použijte je k upřesnění plánu a nepovažujte interval výměny jiného závodu za pevné pravidlo.
2. Které podmínky mění rychlost opotřebení?
Samotný název polymeru nepopisuje práci. Přírodní PP a minerální plnivo obsahující PP jsou různé druhy opotřebení. Typ plniva, náplň, vlastnosti částic a kontaminace se vyskytují vedle pryskyřice. Změna materiálu by se proto měla objevit v záznamu o údržbě, i když model stroje a otáčky šroubu zůstanou nezměněny.
Jeffa Kuhmanaanalýza životnosti šroubu a hlavněrozlišuje abrazivní opotřebení, korozní napadení a adhezivní opotřebení kov na kov. Pojednává také o zaklínění pevných látek, když taviči sekce nemůže zvládnout materiál, který je do ní dodáván. Tyto mechanismy vyžadují různá nápravná opatření. Tvrdší povrch sám o sobě nevyřeší nesoulad geometrie nebo problém se zarovnáním stroje.
Specifikujte pracovní plochu, nejen základní ocel
EJS používá tvrdonávar PTA pro bimetalové šrouby a odstředivé lití pro bimetalové obložení sudů. TheSpecifikace bimetalového produktu EJSrozlišujte následující tloušťky hotové slitiny:
| Komponent | Uvedené pracovní slitiny | Uvedená tloušťka slitiny |
|---|---|---|
| Navařování šroubů | Ni60, Colmonoy 56, Colmonoy 83 | 1,0 až 1,5 mm |
| Podšívka hlavně | EJS01 | 2,0 až 3,0 mm |
| Podšívka hlavně | EJS02, EJS03, EJS04 | 1,5 až 2,0 mm |
Jedná se o konstrukční specifikace, nepřípustné opotřebení nebo garantované provozní hodiny. Vedení může ztratit přijatelný čerpací výkon, zatímco zůstane značný ochranný materiál. Rozdělení tloušťky vrstvy předpokládanou rychlostí opotřebení nestanoví životnost.

Přiřaďte reakci k poškození
Neustálá ztráta letového materiálu vyžaduje odlišné hodnocení od izolovaného bodování, důlků nebo poškozeného ložiska. Zaznamenejte, kde k poškození došlo a která formulace běžela předtím, než se objevila. U dlouhých hlavně zahrňte do vyšetřování vyrovnání a stav podpěry, spíše než předpokládejte, že nerovnoměrné opotřebení dokazuje, že slitina byla nesprávná.
Použijteprůvodce materiály šroubu a hlavněpro výběr materiálu asrovnání nitridované versus bimetalicképro výběr stavby. Udržujte hodnocení životnosti zaměřené na to, co dělají instalované díly.
3. Problémy s opotřebením šroubu extrudéru: co se změní před selháním?
Linka může udržet svůj obvyklý výkon, zatímco operátor postupně zvyšuje rychlost šroubu, aby kompenzoval. Samotné sledování kg/h může tuto změnu minout. Mark Spalding a Timothy Womer definují specifickou rychlost jako výkon dělený rychlostí šroubu ve svýchanalýza opotřebení jednoho šroubua vysvětlete, jak může kompenzace rychlosti doprovázet vyšší výstupní teplotu.
Porovnejte opakovatelnou výrobní podmínku
Zaznamenejte konkrétní výstup jako(kg/h) / ot./min. Pokles si zaslouží prozkoumání, když jsou složení, způsob podávání a následné podmínky srovnatelné. Nejde o měření opotřebení samo o sobě. Změna viskozity pryskyřice, dávkování nebo stav síta může změnit výkon bez odpovídající ztráty kovu.
| Pozorování výroby | Před přiřazením opotřebení zkontrolujte |
|---|---|
| Pro předchozí výstup je potřeba více otáček | Receptura, konzistence krmiva, požadavek na tlak a předchozí nastavení |
| Vyšší skutečná teplota taveniny | Spolehlivost snímače, provoz topení/chlazení a změny otáček |
| Tlaková nestabilita | Krmení, stav síta, omezení matrice a kontrola teploty |
| Černé tečky, gelové nebo nerozteklé | Ložiska, podmínky pobytu, změny materiálu a výkon tavení |
| Vyšší energie na jednotku dobrého produktu | Výkon, zmetkovitost, hranice měření a provozní úpravy |
Použijte referenční sérii se stabilní výrobou a přijatelnou kvalitou. Uložte výstup, otáčky za minutu, skutečnou teplotu taveniny, tlak v hlavě a míru zmetkovitosti. Pokud zaznamenáváte energii, definujte, zda pokrývá extrudér nebo celou linku, a ponechte tuto hranici nezměněnou. Míchání celkové energie linky s údaji pouze z extruderu vytváří zavádějící trend.
Uchovávejte krátkou historii úprav vedle naměřených hodnot. Trend sestavený pouze z konečných nastavení nemůže ukázat, jak často musel operátor zasahovat. Kuhman popisuje, jak může přírůstková kompenzace procesu zakrýt zhoršení, dokud se produktivita nebo kvalita nestane nepřijatelnou. To je důvod k včasnému zkoumání, nikoli důkaz, že každý náročný běh potřebuje nové díly.
Trvalé změny po základních procesních kontrolách odůvodňují plánovanou rozměrovou kontrolu. Broušení, podezření na kovový kontakt nebo kovové úlomky vyžadují okamžitou akci v rámci bezpečnostního postupu stroje; nečekejte na vhodný termín prohlídky nebo vypočítaný limit životnosti.
4. Měření opotřebení hlavně: zkontrolujte obě části na odpovídajících místech
Změřte vnější průměr letu neboli OD a vnitřní průměr hlavně nebo ID na odpovídajících axiálních stanicích. Porovnání nejmenší hodnoty šroubu s nesouvisející hodnotou sudu nepopisuje lícování v žádném místě. Každé stanici dejte vzdálenost od definovaného data, aby ji pozdější technik mohl znovu najít.
Příručka preventivní údržby Reiloypopisuje vyčištěná, chlazená měření pomocí měrky válcového vývrtu a vhodného šroubového měřícího zařízení OD se samostatnými kontrolními záznamy. Zvolte kalibrované zařízení a metodu vhodnou pro geometrii součásti. Zaznamenejte kontrolní teplotu, úhlovou orientaci a opakovatelnost s rozměry.
Udržujte radiální a diametrální vůli oddělené
Na odpovídající stanici pro výpočet kruhové obálky:
- Průměrová vůle = vnitřní průměr válce mínus vnější průměr závitu.
- Radiální vůle = průměrová vůle dělená 2.
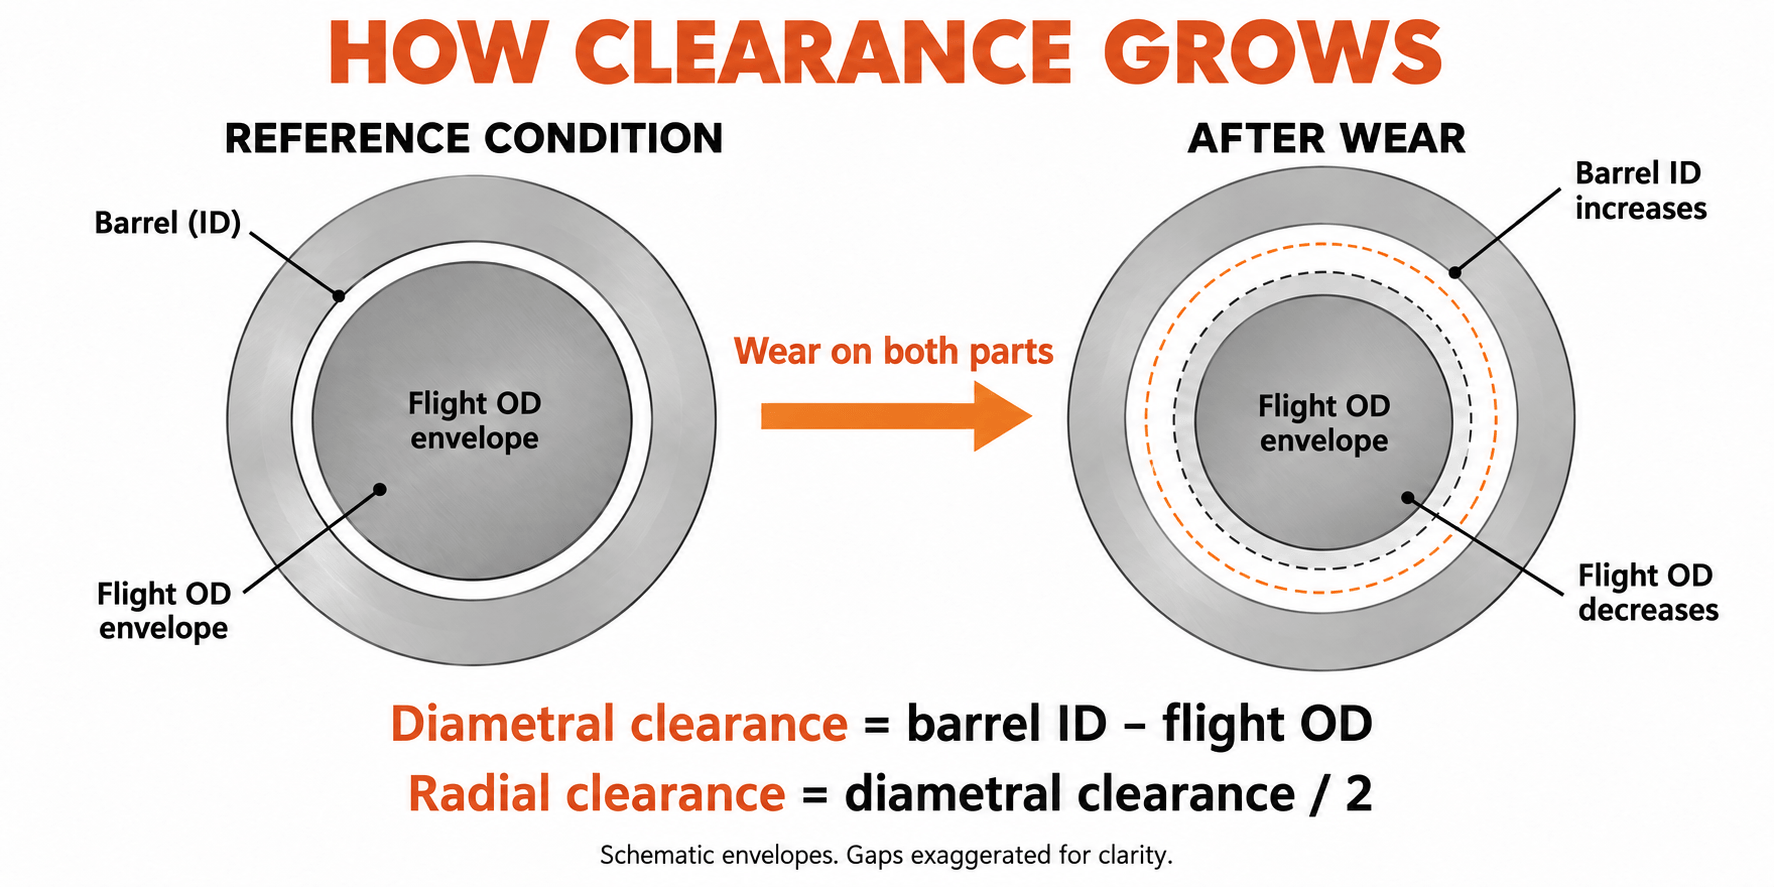
V každé zprávě dodržujte konvence jednotky a povolení. Snížení vnějšího průměru o 0,10 mm představuje ztrátu radiálního letu 0,05 mm. Záměna těchto veličin změní interpretované opotřebení faktorem dva.
Co jsme naměřili na projektu výměny 90 mm
Na projektu náhrady EJS za nominální 90 mm jednošnekový extrudér zpracovávající PP s 30 % hmotn. uhličitanu vápenatého byla prvotním požadavkem zákazníka vyšší tvrdost. Před specifikací náhrady jsme zkontrolovali kompletní složení, původní výkres a rozměry starých dílů. Také jsme sladili šroubové a sudové měřicí stanice podél osy.
Na jednom stanovišti měřícího úseku byl průměr starého letu 89,65 mm a vnitřní průměr hlavně 90,25 mm. Průměrový rozdíl byl 0,60 mm, což dalo studenou radiální vůli 0,30 mm. Samotný pohled na šroub by nechal polovinu otázky vhodnosti nezodpovězenou: součástí měřeného stavu byl také vývrt hlavně.
Ve specifikaci náhrady byl použit šroub 38CrMoAlA s tvrdonávarem Colmonoy 83 a tělo hlavně 42CrMo s výstelkou EJS04. Na této odpovídající stanici byl průměr nového letu 89,95 mm a vnitřní průměr hlavně 90,15 mm. Jejich rozdíl byl 0,20 mm, což dávalo 0,10 mm studenou radiální vůli specifikovanou na výkrese.
| Měření úseků měření | Staré díly | Náhradní díly |
|---|---|---|
| Let OD | 89,65 mm | 89,95 mm |
| ID hlavně | 90,25 mm | 90,15 mm |
| Průměrová vůle | 0,60 mm | 0,20 mm |
| Studená radiální vůle | 0,30 mm | 0,10 mm |
Na této stanici jsme obnovili specifikované uložení, zmenšení radiální vůle o 0,20 mm. Ostatní stanice a rozhraní strojů vyžadují vlastní kontroly. Výkres oddělil materiály šroubu a hlavně, chráněné oblasti a požadavky na kontrolu, takže rozhodnutí o výměně se týkalo geometrie i tvrdosti. Toto je disciplína měření, kterou potřebuje posouzení životnosti, než může opakované měření změnit na trend.
Zohledněte nerovnoměrné opotřebení
Změřte více úhlů na každém průřezu hlavně a zachovejte jednotlivé hodnoty, včetně ovality. Vypočítaná kruhová vůle plně nepopisuje jednostranné poškození, házení nebo deformovaný vývrt. U dvojitých šroubů se inspekce musí zabývat také geometrií dvojitého vrtání a záběru OEM; jediný vzorec s kruhovým vývrtem nemůže toto posouzení nahradit.
Dodržujte postupy pro izolaci, uvolnění tlaku, manipulaci a demontáž od výrobce stroje. Zajistěte podporu kvalifikovaného personálu a zkontrolujte díly. Zpráva o opotřebení by neměla záviset na poškozujícím čištění, improvizovaném přístupu nebo nepodporovaném zvedání.
5. Vypočítejte míru opotřebení z opakovaných kontrol
Jedna kontrola stanoví aktuální rozměry. Dvě srovnatelné kontroly stanoví interval. Další kontroly ukazují, zda se tato sazba mění. Hodiny používání stejné sady součástí mezi kontrolami, nikoli celkové stáří stroje nebo směs různých náhradních dílů.
Pro každou stanici vypočítejte nárůst radiální vůle v mm za 1 000 provozních hodin:
Rychlost = (aktuální radiální vůle - předchozí radiální vůle) / hodiny mezi kontrolami × 1 000
Toto je kombinovaná míra clearance-růst. Chcete-li zjistit, která součást přispívá, vypočítejte radiální ztrátu šroubu jako(předchozí OD - aktuální OD) / 2a radiální růst hlavně jako(aktuální ID - předchozí ID) / 2. Když se umístění, orientace a podmínky inspekce shodují, tyto dvě změny se sečtou ke zvýšení vůle.
Přečtěte si poslední interval samostatně
Zvažte předpokládaný inspekční protokol pro jednu stanici s kruhovou obálkou. Tyto rozměry vysvětlují výpočet; nejsou výsledkem provozní životnosti EJS nebo akceptační specifikací.
| Hodiny od instalace | Let OD | ID hlavně | Radiální vůle | Hodnotit od předchozího čtení |
|---|---|---|---|---|
| 0 h | 99,95 mm | 100,15 mm | 0,10 mm | Základní linie |
| 2 000 h | 99,90 mm | 100,18 mm | 0,14 mm | 0,02 mm/1 000 h |
| 4 000 h | 99,82 mm | 100,22 mm | 0,20 mm | 0,03 mm/1 000 h |
Za celých 4 000 hodin je průměr 0,025 mm/1 000 h. Poslední interval je rychlejší, 0,03 mm/1 000 h. Použití pouze celoživotního průměru by tuto změnu zakrylo. Prozkoumejte důvod a pro plánování použijte vhodně konzervativní nedávný kurz.
Poslední interval se také dělí na 0,04 mm radiální ztráty šroubu a 0,02 mm radiálního růstu sudu. Společně vysvětlují zvýšení vůle o 0,06 mm. To dává týmu údržby užitečnější otázku, než která součást se obvykle opotřebovává jako první: která součást na této lince přispívá?
Před prognózou odmítněte falešný trend
Malé zjevné snížení vůle neznamená, že se vrátil opotřebovaný kov. Zkontrolujte polohu měření, teplotu, čistotu, nastavení přístroje a opakovatelnost operátora. Pokud je změna v rámci nejistoty metody, nahlaste ji jako nevyřešenou, spíše než abyste vypočítali nekonečnou nebo zápornou zbývající životnost.
Udržujte trend každé stanice oddělený. Nízký průměr po celé délce může zakrýt poškozený směšovač, přechod nebo místo výtlaku. Zaznamenejte trhliny, důlkovou korozi a ztrátu nánosů spolu s rozměry; tyto podmínky mohou vyžadovat zásah, i když výpočet vzdálenosti-růstu vypadá skromně.
6. Přeměňte míru opotřebení na plán výměny
Míra opotřebení předpovídá čas do stanoveného stavu pouze tehdy, pokud provozní podmínky zůstanou přiměřeně srovnatelné. Nejprve se dohodněte na limitu plánování s použitím příslušných servisních limitů OEM, stavu dílů a výkonnosti procesu, který musí linka poskytovat. Tolerance nové součásti definuje nové uložení; nedefinuje automaticky maximální servisní povolení.
Odhadněte hodiny na plánovací limit
Když je rychlost vyjádřena v mm/1 000 h:
Odhadované zbývající hodiny = (plánovací radiální vůle – aktuální radiální vůle) / aktuální rychlost × 1 000
Pokračujte v předpokládaném protokolu výše. Pro tento výpočet předpokládejme, že inženýrský tým zvolil jako konečný bod plánování radiální vůli 0,30 mm. Aktuální hodnota je 0,20 mm, přičemž do tohoto koncového bodu zbývá 0,10 mm. Při 0,03 mm/1 000 h je odhad přibližně 3 300 provozních hodin. Hodnota 0,30 mm je pro tento příklad předpokladem, nikoli obecným prahem výměny.
Pokud se aktuální frekvence zdvojnásobí na 0,06 mm/1 000 h, stejná povolená hodnota dává zhruba 1 700 hodin. Zbývající materiální příspěvek se nezměnil; předpokládaný čas na jeho použití. Žádný výsledek nechrání před prasknutím, náhlým poškozením kontaktu nebo dříve nepřijatelnou kvalitou produktu.
Při změně cla resetujte výpočet
Neextrapolujte záznam z čisté pryskyřice přes přepínač na plněný materiál. Označte změnu a vytvořte nový intervalový trend. Jako důvod ke kontrole prognózy považujte nový zdroj recyklátu, vyšší náplň plniva, jinou potřebu tlaku nebo přetrvávající provozní přizpůsobení.
Pokud neexistují žádná měření nových podmínek, použitelný řízený výkres může pomoci posoudit aktuální rozměry. Nelze prokázat, k jak velkému opotřebení došlo během neznámého období. Udělejte z aktuální kontroly referenci pro následné srovnatelné kontroly; nevymýšlejte historickou sazbu pouze z jmenovitého průměru.
Pracujte zpětně od vypnutí
- Identifikujte stanici nebo stav, který řídí zásah, včetně jakýchkoli dřívějších kvalitativních nebo bezpečnostních omezení.
- Převeďte odhadované provozní hodiny na kalendářní čas pomocí plánovaného výrobního plánu, včetně odstávek.
- Potvrďte výkres, složení a zda je nutná oprava nebo nový díl.
- Získejte aktuální výrobní, kontrolní a přepravní časy pro skutečnou objednávku.
- Zarezervujte si kapacitu instalace a vytvořte rezervu pro nejistotu prognózy a riziko dodávky.
Vyberte další kontrolu před očekávaným zásahem s intervalem založeným na trendu opotřebení a kritičnosti výroby. Rychle se měnící trend vyžaduje dřívější přehodnocení. Prognóza je vstupem pro plánování údržby, nikoli povolením procházet varovnými značkami.
7. Vyměňte šroub, válec nebo obojí?
Vyhodnoťte, zda se hodí jako pár, ale nepředpokládejte, že oba díly musíte zakoupit společně. Pro výměnu šroubu může být vhodná zvuková hlaveň. Opotřebená hlaveň může zanechat nadměrnou vůli kolem nového šroubu od prvního běhu. K rozhodnutí je zapotřebí naměřená mapa vrtání, navržené rozměry šroubu a stav držené součásti.
| Rozhodnutí | Před pokračováním jsou potřebné důkazy |
|---|---|
| Pokračujte a sledujte | Schválené rozměry a stav, přijatelný produkt, stabilní proces a plánované přehodnocení |
| Pouze opravte nebo vyměňte šroub | Opravitelná nebo vyměnitelná geometrie šroubu, vhodný válec a ověřené výsledné lícování |
| Opravte nebo vyměňte pouze hlaveň | Vhodně zajištěný šroub, inženýrsky schválené řešení hlavně a kontrolované vyrovnání |
| Oslovte obě části | Oba jsou mimo přijatelný stav nebo jejich kombinovaná geometrie nemůže splňovat požadované uložení |
Zkontrolujte, co by přestavba obnovila
Před přijetím návrhu opravy identifikujte obnovené rozměry, pracovní slitinu, chráněnou oblast a požadavky na kontrolu. Posoudit jádro, přímost, praskliny a předchozí opravy. Nepředpokládejte, že další nanášení tvrdonávaru udělá celý šroub novým.
Stejně tak zvětšení vývrtu hlavně prostřednictvím obrábění nemůže samo o sobě obnovit jeho původní vůli. Jakákoli změna vyžaduje kompatibilní geometrii šroubu a proveditelný návrh opravy hlavně. Ověřte schopnost opravy a vhodnost pro jednotlivý díl, než z něj uděláte preferovanou cestu.
Porovnejte užitečnou produkci, nikoli pouze fakturovanou cenu
Odhadněte náklady na pokračování až do navrhované odstávky: ztracený prodejný výstup, další zmetek, energie navíc a jakékoli narušení plánu. Vyhněte se započítávání stejné ztráty dvakrát, jako je ztráta hodnoty produktu a jeho plné tržby z prodeje. Pro opravu nebo výměnu použijte vlastní nákladovou základnu továrny a skutečné cenové nabídky.
Oprava může být atraktivní, když jádro a geometrie jsou vhodné a restaurovaná specifikace splňuje povinnost. Nová výroba může být výhodnější po strukturálním poškození, změně složení nebo nevhodném původním designu. Zaznamenejte si, proč by zvolená trasa měla problém vyřešit, spíše než jednoduše opakovat předchozí nákup. ThePrůvodce kupujícího EJSstanoví výkresové a kontrolní informace, které mají být zahrnuty do náhradní specifikace.
8. Prodlužte životnost, aniž byste skryli problém
Přiřaďte každé preventivní opatření k pozorovanému riziku. Kovová kontaminace vyžaduje kontrolu předtím, než se dostane ke šneku, za použití vhodných postupů separace a manipulace s materiálem. Zařazené síto taveniny má jinou polohu a funkci; nemůže zabránit tomu, aby kontaminanty nejprve prošly skrz předřazené sekce šneku.
U změněných receptur zkontrolujte pracovní slitiny a geometrii tavení, než zvýšíte poptávku po výrobě. Pro trvalé jednostranné bodování prozkoumejte vyrovnání, podpěry hlavně a stav šroubu. U opakujících se usazenin raději zkontrolujte podmínky zpracování materiálu a postup čištění stroje, než abyste každou tmavou skvrnu považovali za rozměrové opotřebení.
Před otáčením postupujte podle pokynů výrobce OEM pro zahřívání a namáčení. Používejte metody čištění kompatibilní s metalurgií součástí. Pokud závady topení nebo chlazení ovlivnily provoz, opravte je dříve, než posoudíte, zda je náhradní materiál dostatečný. Tyto akce se týkají provozního prostředí; neospravedlňují prodloužení intervalu kontroly, když měření ukazují zrychlující se opotřebení.
Udělejte použitelnou historii měření
Dejte každému šroubu a hlavni samostatnou identitu. Udržujte základní rozměry, historii oprav a pracovní slitinu připojenou k této identitě, když se díly pohybují mezi stroji. Po opravě nebo výměně spusťte novou rozměrovou referenci a ponechte si předchozí záznam pro srovnání. Uložte fotografie s názvem stanice a orientací, aby pozdější kontrola mohla najít stejný objekt.
EJS dodává materiálové certifikáty a inspekční zprávy pro své šroubové sudy, jak je popsáno nabimetalová produktová stránka. Uschovejte zprávu o rozměrové kontrole se záznamem o instalaci; je užitečnější pro budoucí rozhodování o opotřebení než samotný popis produktu.
Pro posouzení zašlete model stroje, kontrolovaný výkres, informace o pryskyřici a výplni, hodiny na instalovaných dílech, odpovídající hodnoty ID/OD, podmínky kontroly, fotografie poškození a výrobní příznaky. Zahrňte, čeho má linka dosáhnout. KontaktEJS průmyslnasales@ejsscrewbarrel.coms tímto balíčkem měření, takže diskuse může začít skutečným fitem a funkcí.
Připravte si dotaz na měření
Popište nainstalované díly a míry, které máte. Tlačítko otevře koncept e-mailu pro EJS; před odesláním můžete připojit výkresy a fotografie.
9. Často kladené otázky
Jak dlouho vydrží šnekový válec extrudéru?
Životnost závisí na složení, konstrukci, geometrii, zatížení a výkonu požadovaném od linky. Chcete-li odhadnout zbývající životnost, opakujte odpovídající měření šroubu a válce, vypočítejte aktuální míru opotřebení a promítněte ji do schváleného plánovacího limitu při kontrole výrobních trendů.
Vydrží bimetalový šroubovací válec vždy déle?
Vhodně zvolená bimetalová pracovní slitina může řešit abrazivní nebo korozní zatížení. Samotný název konstrukce nezaručuje delší životnost. Stále záleží na kompatibilitě slitiny, geometrii, vyrovnání a provozních podmínkách; tloušťka vrstvy není násobitelem životnosti.
Opotřebuje se nejdříve šroub nebo hlaveň?
Obojí může kontrolovat rozhodnutí o nahrazení. Změřte vnější průměr letu a vnitřní průměr hlavně na odpovídajících stanicích, poté oddělte radiální ztrátu šroubu od radiálního růstu hlavně. Neaplikujte poměr životnosti šroubu a hlavně jiného stroje bez srovnatelné konstrukce a provozních důkazů.
V jaké vůli by se měl vyměnit šroub a hlaveň?
Použijte platné servisní limity OEM a inženýrsky schválené rozhodnutí založené na stavu komponent, kvalitě produktu a výkonu výroby. Uveďte, zda je limit radiální nebo diametrální. Jediná hodnota milimetru nebo násobek vůle nevyhovuje každému průměru a aplikaci.
Mohu odhadnout zbývající životnost bez nového základního stavu?
Můžete zkontrolovat aktuální stav podle platných výkresů a servisních limitů. Pro výpočet naměřené míry opotřebení použijte aktuální kontrolu jako referenční a opakujte ji po známém provozním intervalu za srovnatelných podmínek. Neznámý původní stav nemůže stanovit spolehlivou historickou míru.
Musí se šroub a hlaveň vyměnit společně?
Ne. Obě musí být posouzeny, ale výměna jedné může být vhodná, pokud je ponechaná součást vhodná a výsledná přizpůsobená vůle splňuje schválený požadavek. Pokud jsou obě poškozeny nebo lícování zůstává nepřijatelné, řešte oba.