Kompresní poměr vytlačovacího šneku popisuje snížení objemu kanálu z přiváděcí části do dávkovací části. U konvenčního šneku se srovnatelným stoupáním a geometrií kanálu poskytuje užitečnou aproximaci hloubka podávacího kanálu dělená hloubkou dávkovacího kanálu. Vyberte si náhradu z kompletního výkresu a skutečných podmínek posuvu, nikoli pouze z poměru: dva šrouby označené 3:1 mohou mít různé hloubky kanálu a přechodové profily.
PodleEJS průmysl
- Vypočítejte hloubku kanálu z průměru šroubu a průměru kořene, nikoli z vývrtu hlavně.
- Než přijmete dva šrouby jako ekvivalent, porovnejte absolutní hloubky a délky zón.
- Popište materiál vstupující do násypky, včetně tvaru přebroušení a nakládání.
- Před změnou poměru prozkoumejte podávání, tavení, omezení a opotřebení.
- Ověřte náhradu pomocí stabilních výrobních měření, nikoli pouze nastavením otáček.
Co měří šroubový kompresní poměr?
Konvenční jednoduchý šnek má podávací část, přechodovou část a dávkovací část. Přívodní kanál přijímá pevný materiál; přechod mění geometrii kanálu, jak se vyvíjí tání; dávkovači sekce dopravuje taveninu směrem k vypouštění. Kompresní poměr popisuje geometrický vztah mezi začátkem a koncem tohoto procesu. Neměří tlak v matrici, hustotu produktu ani účinnost motoru.
Pro jednoduchý šroub s konstantním stoupáním je dílenský výpočet následující:
Kompresní poměr ≈ hloubka podávacího kanálu / hloubka dávkovacího kanálu
Obecnější definice porovnává objemy kanálů s ekvivalentními lety. Hloubková zkratka potřebuje srovnatelnou geometrii rozteče a kanálu. Pokud se tyto změny změní, použijte nákres k vyhodnocení příslušných objemů spíše než poměr hloubky jako přesný objemový výsledek.Allan Griff vysvětlení geometrie šroubůtoto rozlišuje a varuje před spoléháním se na poměr bez skutečných hloubek.
L/D popisuje něco jiného: efektivní pracovní délka dělená vnějším průměrem šroubu. Pracovní délka 2 700 mm a průměr 90 mm dávají poměr 30:1. Potvrďte, kde výrobce začíná a končí tuto pracovní délku. Prodloužení pohonu patří k mechanickému výkresu, ale nemělo by se tiše stát extra délkou zpracování.
Specifikace „90 mm, 30:1, 3:1“ proto ponechává podstatné informace chybějící. Neidentifikuje hloubku posuvu, hloubku dávkování, délku přechodu, změny sklonu nebo geometrii míchání. Zeptejte se na tyto rozměry, než porovnáte nabídku výměny s nainstalovaným šroubem. Pro širší nákupní seznam vizVodítko válce šneku extrudéru EJS.
Jak vypočítat kompresní poměr z výkresu šroubu
Začněte s konvenčním designem s jedním startem, jehož napájecí a dávkovací kanály mají srovnatelnou geometrii stoupání a letu. Najděte část s konstantní hloubkou každé sekce. Nesnímejte odečet posuvu uvnitř kužele nebo odečet dávkování z mixéru, reliéfu nebo poškozené hrany.
Pro každé místo vypočítejte hloubku radiálního kanálu:
Hloubka kanálu = (vnější průměr letu − průměr kořene) / 2
Dělení dvěma je důležité, protože obě měření jsou průměry. Použití rozdílu průměrů přímo zdvojnásobí hlášenou hloubku, i když chyba může zmizet, když jsou rozděleny dvě stejně nesprávné hloubky. Poměr může vypadat správně, zatímco výrobní rozměry jsou špatné.
Zpracovaný příklad 90 mm
Následující rozměry jsou předpokládaným příkladem výpočtu, nikoli doporučeným návrhem šroubu nebo výrobní zkouškou.
| Dimenze | Sekce krmiva | Sekce měření |
|---|---|---|
| Vnější průměr letu | 90 mm | 90 mm |
| Průměr kořene | 72 mm | 84 mm |
| Vypočítaná hloubka kanálu | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| Přibližný kompresní poměr | 9/3 = 3:1 | Stejný výpočet poměru hloubky |
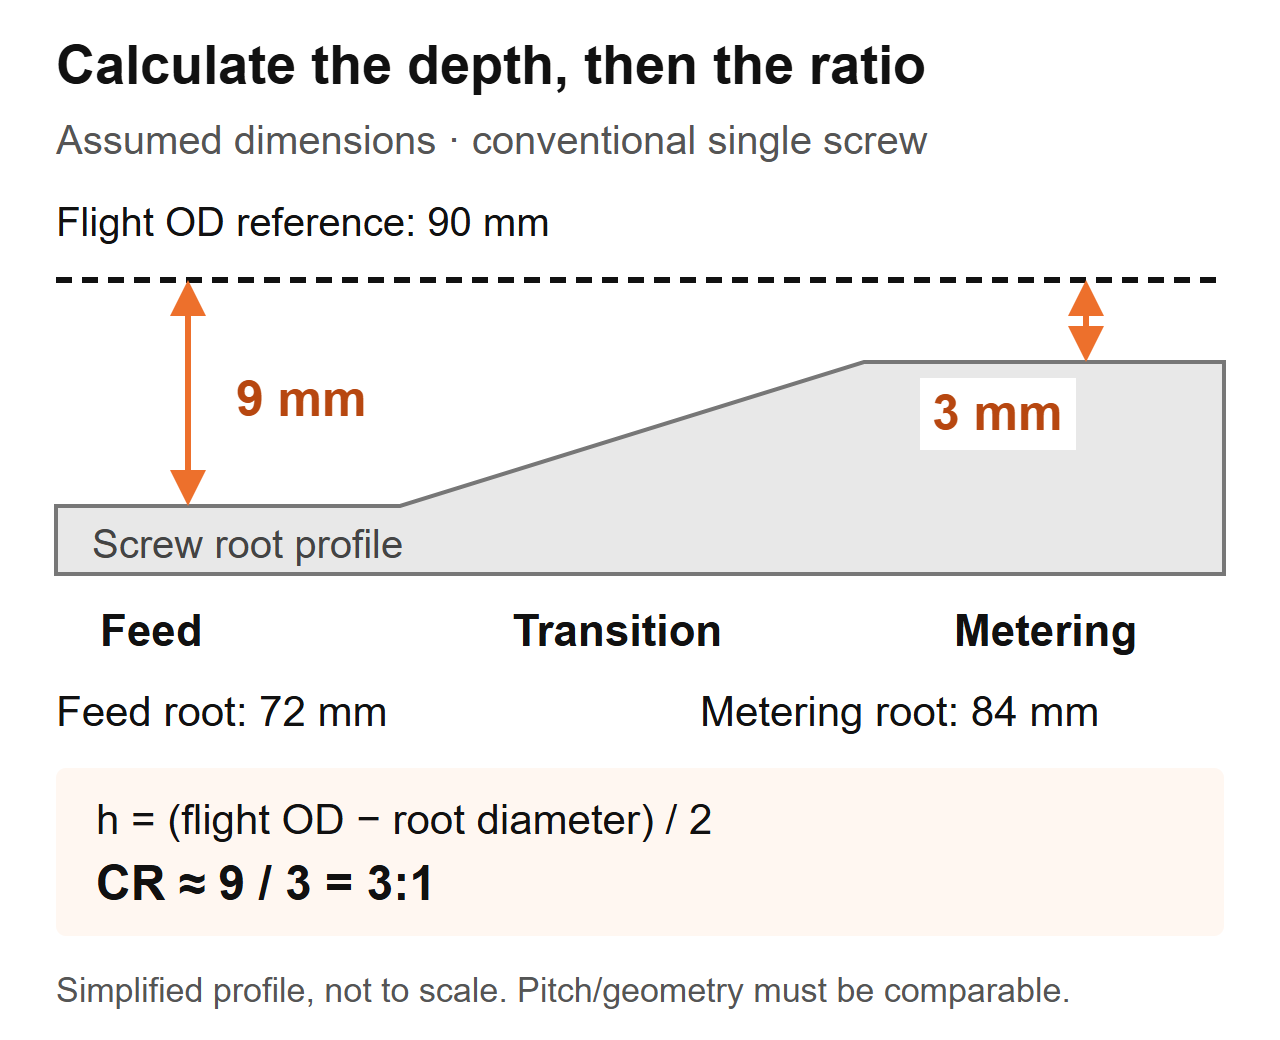 Schéma výpočtu: předpokládané rozměry pro konvenční šroub. Profil je zjednodušený a nejedná se o výrobní výkres.
Pokud kontrolujete odstraněný šroub, zaznamenejte společně axiální umístění, změřený průměr závitu a průměr kořene. Dodržujte postup izolace a bezpečné demontáže stroje, vyčistěte součást bez změny povrchů a používejte vhodné kalibrované nástroje. Metodu měření a kritéria přijatelnosti určí kontrolní postup výrobce.
Nenahrazujte vnitřní průměr hlavně za vnější průměr letu. Tento výpočet zahrnuje vůli mezi šroubem a sudem. U opotřebované součásti nepředpokládejte, že naměřená geometrie stále odpovídá původnímu návrhu: zmenšený průměr letu mění výpočet hloubky. Získejte originální výkres a změřte opotřebení hlavně. ThePrůvodce životností EJSvysvětluje, proč záleží na shodných rozměrech šroubu a hlavně.
Proč mohou dva šrouby 3:1 fungovat jinak
Poměr neidentifikuje velikost žádného kanálu. Ve stejném předpokládaném 90 mm příkladu by druhý šnek mohl mít zaváděcí patku 84 mm a odměřovací patku 88 mm. Jeho hloubky by byly 3 mm a 1 mm, takže jeho poměr hloubek by byl také 3:1. Nebyla by to rozměrová kopie šroubu 9 mm/3 mm.
| Porovnávací položka | Předpokládaný šroub A | Předpokládaný šroub B | Co může kupující stanovit |
|---|---|---|---|
| Vnější průměr letu | 90 mm | 90 mm | Stejný jmenovitý průměr šroubu |
| Hloubka podávacího kanálu | 9 mm | 3 mm | Jiná absolutní geometrie posuvu |
| Hloubka měřicího kanálu | 3 mm | 1 mm | Odlišná geometrie absolutního dávkování |
| Přibližný poměr hloubky | 3:1 | 3:1 | Stejný poměr, ne stejné šrouby |
| Přechodová délka a rozteč | Neuvedeno | Neuvedeno | Srovnání výkonu zůstává neúplné |
Tento příklad podporuje pouze rozměrový závěr. Nestanoví rozdíl v propustnosti, rozdíl teplot taveniny nebo který šroub by měl pohánět vaši pryskyřici. Tyto otázky vyžadují zbývající geometrii a provozní podmínky.
Co kontrolujeme, když je nabízena náhrada se stejnou specifikací
Při výměně EJS měly dva šrouby stejný průměr, L/D a kompresní poměr 3:1, přesto jeden běžel čistě, zatímco druhý přehříval směs citlivou na teplo. Jejich přechodové úseky začínaly na různých pozicích a měly různé délky. Porovnáváme tedy profil zóny, nikoli pouze čísla na cenové nabídce.
Na náhradním výkresu označte, kde končí podávací část a kde začíná dávkování. Poté porovnejte hloubku v tomto intervalu. Poměr dává koncové body; profil ukazuje, jak se kanál mezi nimi mění. Ani jedno není náhradou za druhé.
To je také důvod, proč je „zvýšení komprese“ neúplným návrhovým pokynem. Zvýšením hloubky posuvu a snížením hloubky dávkování se poměr zvyšuje, ale mění se různé části šroubu. Určete, který rozměr se změní, co zůstane nezměněno a který měřený problém má změna řešit. V opačném případě může dodavatel a výrobní tým diskutovat o různých modifikacích.
Jak pryskyřice, forma krmiva a plniva ovlivňují rozhodnutí
Název polymeru není úplnou specifikací krmiva. Zaznamenejte jakost, přísady, formu částic, přípravu vlhkosti a konzistenci směsi. Pelety, broušené okraje a nepravidelné vločky mohou nést stejný název polymeru, zatímco se chovají odlišně na plnicím hrdle.Diskuse Jima Franklanda o kompresním poměrupovažuje dávkování a tavení dohromady, včetně objemové hmotnosti a tření, spíše než ošetření typu pryskyřice jako dostatečné pravidlo výběru.
První otázka, kterou položíme, když se změní feed
Dotaz EJS zahrnoval šroub 90 mm, 30:1 L/D a kompresní poměr 3:1. Linka měla prudký tlak a nestálou tloušťku stěny a původní požadavek byl zkopírovat údajně opotřebovaný šroub. Zeptali jsme se, co nyní vstoupilo do násypky v porovnání s původním výrobním nastavením. Rostlina začala přimíchávat svůj vlastní okrajový okraj do krmiva. Tato změna patřila do specifikace náhrady, než byl přijat nezměněný výkres.
Pro vlastní řadu sbírejte reprezentativní vzorky krmiva, místo abyste vše popisovali jako „recyklovaný plast“. Změřte sypnou hmotnost pomocí definované nádoby, způsobu plnění a postupu vážení. Zaznamenejte, zda byl materiál volně litý nebo zhutněný; neporovnávejte dva výsledky získané různými metodami. Přidejte fotografie s měřítkem a poznamenejte si metodu prolnutí.
| Stav krmiva | Informace ke shromažďování | Designová otázka k vyřešení |
|---|---|---|
| Panenské pelety | Třída, tvar pelet, příprava a aktuální nastavení stáje | Je zavedená geometrie stále vhodná pro tuto povinnost? |
| Směs pelety/brus | Poměr směsi, posyp velikosti částic, konzistence sypné hmotnosti | Zůstává podávání konzistentní po celou dobu běhu? |
| Oříznutí vloček filmu nebo okraje | Tvar, způsob podávání, překlenovací pozorování a objemová hmotnost | Může materiál spolehlivě vstupovat a plnit podávací sekci? |
| Prášek nebo suchá směs | Formulace, tokové chování a detaily napájecího systému | Je uspořádání podávání vhodné pro tento materiál? |
| Plněná směs | Typ a podíl plniva, příprava a historie opotřebení | Jaké jsou požadavky na tavení, teplo a opotřebení dohromady? |
Nečtěte tuto tabulku jako „nižší objemová hmotnost vždy vyžaduje vyšší poměr“. Změna geometrie nemůže automaticky opravit přemostění, segregaci nebo nekonzistentní podavač. Odolnost proti opotřebení by také neměla být vybrána z kompresního poměru. ZkontrolujtePrůvodce materiály EJS šroubového válcesamostatně při změně formulace.
Příliš vysoká nebo příliš nízká? Před výměnou šroubu diagnostikujte proces
Tlakové rázy, neroztavené částice a stoupající teplota taveniny jsou důvody k prozkoumání. Nejsou to měření kompresního poměru. Užitečnou diagnostickou sekvencí je zjistit, zda porucha začíná přívodem, tavením, následným omezením nebo opotřebovanou mechanickou geometrií.
Nejprve porovnejte se stabilním historickým během za použití stejného materiálu a produktu. Udržujte matrici, uspořádání síta a místa měření konzistentní. Zaznamenejte společně skutečný výkon, rychlost šneku, teplotu taveniny, tlak, zatížení pohonu a viditelné závady. Samotné nastavení teploty sudu neurčuje teplotu taveniny.
| Pozorování | Kontroly před změnou geometrie | Důkazy, které je třeba uvést v žádosti |
|---|---|---|
| Tlak a výkon kolísají | Zásobování násypky, přemostění, konzistence podavače, změny směsi a omezení | Časově vyrovnané záznamy rychlosti, tlaku a výkonu |
| Objevují se neroztavené částice | Rychlost posuvu, podmínky tavení, změny pryskyřice, provozní rychlost a profil šneku | Ukázky nebo fotografie spojené se zaznamenaným provozním bodem |
| Teplota taveniny je příliš vysoká | Aktuální odečet taveniny, rychlost, omezení, chlazení a stav mixéru | Metoda měření, umístění a stabilní měření |
| Výkon klesá při nezměněných otáčkách | Skutečná dodávka krmiva, stav pryskyřice, matrice/síta a odpovídající opotřebení šroubu/hlavně | Výkon na otáčky plus záznamy o údržbě a měření |
| Černé skvrny nebo změna barvy se zvětšují | Historie materiálu, stagnující oblasti, pobytové podmínky a úklid | Vzor defektu a kdy se objeví v běhu |
Proč vyšší poměr není automatické zlepšení
Lin Jin a Mark A. Spalding uvedli kontrolovanou studii LLDPE s použitím 2,5palcového extrudéru a pěti kompresních poměrů, od 2,0 do 3,6. Hloubka měření zůstala 0,125 palce, zatímco se hloubka posuvu změnila. Při 110 až 150 otáčkách za minutu šneky s vyšším poměrem produkovaly teploty taveniny asi o 5 až 10 °C vyšší než konstrukce s nižším poměrem. Toto jsou výsledky pro toto zařízení, pryskyřici a experiment, nikoli předpověď teploty pro náhradu EJS. Podívejte se na autorystudie kompresního poměru výkonu.
Samostatnýpříklad řešení problémů od Marka A. Spaldingapopisuje 6palcový dvoustupňový vytlačovací šnek ABS s poměrem prvního stupně 3,1. Netavený materiál ucpal spirálovou hráz; navrhované nahrazení snížilo tento poměr na 2,5. Jednalo se o konkrétní návrhovou reakci na problém tavení, nikoli o univerzální doporučení ABS.
Použijte tyto příklady k vymezení technické otázky: může šroub roztavit pevné látky, které přijímá, v požadovaném provozním bodě? Nepřeměňujte ani jeden příklad na obecný graf poměru pryskyřice k poměru ani na předpokládaný výsledek výkonu EJS.
Když jediné číslo kompresního poměru nestačí
Jednoduché srovnání hloubky posuvu/hloubky dávkování patří k definované geometrii šroubu. Před použitím určete typ šneku a uspořádání podávání. Poměr uváděný pro jeden návrh nemusí znamenat totéž pro jiný.
Bariérový šnek rozděluje materiál na pevné a roztavené kanály. Jeho popis vyžaduje uspořádání kanálů a geometrii bariéry, nikoli pouze dvě konvenční měření kořenů. Odvzdušněný dvoustupňový šnek má více než jeden stupeň zpracování; zeptejte se, kterou fázi popisuje uvedený kompresní poměr. Odvzdušňovací oblast a čerpací část po proudu je třeba vyhodnotit jako součást tohoto kompletního návrhu.Griffova diskuze o designu šroubůpokrývá bariérové kanály, dvoustupňové šrouby a odlišné chování při podávání drážkovaných sudů.
Stejně tak rozlišujte povodňové krmení od řízeného nebo hladovějícího krmení. Do specifikace napište režim podávání. V opačném případě může dodavatel posoudit plný napájecí kanál, zatímco instalovaný proces dodává řízený hmotnostní tok. Toto je okrajová podmínka k upřesnění, nikoli důvod k použití jiného univerzálního poměru.
Dvoušnekové extrudéry také potřebují svou vlastní geometrii a popis procesu. Neaplikujte konvenční zkratku pro hloubku jednoho šroubu na do sebe zapadající pár a předpokládejte, že zachycuje úplné chování při stlačení. Poskytněte uspořádání šroubů, režim otáčení, profil prvku nebo letu a výkres výrobce.
Pokud není specifikace jasná, použijte tyto otázky:
- Jedná se o konvenční, bariérové, dvoustupňové nebo dvoušroubové provedení?
- Je uvedený poměr vypočítán z hloubek nebo objemů kanálů?
- Která místa podávání a měření definují výpočet?
- Mění se mezi těmito místy uspořádání výšky nebo kanálů?
- Odpovídá nainstalovaný napájecí systém konstrukčnímu předpokladu?
Specifikace by měla na tyto otázky odpovědět, aniž by strojník musel hádat. Pokud ne, získejte před autorizací kopie úplný profil. „3:1“ je užitečné, jakmile je známa jeho definice a použití.
Měli byste zkopírovat stávající šroub nebo jej předělat?
Nezměněná výměna je rozumným výchozím bodem, když instalovaná geometrie poskytuje uspokojivou kvalitu a výkon, provozní zatížení se nemění a naměřené opotřebení vysvětluje zhoršení. Stává se slabší volbou, když původní problém existoval před opotřebením, změnilo se složení nebo proces nyní běží mimo svůj dřívější provozní rozsah.
V nabídce oddělte dvě rozhodnutí: obnovení původních rozměrů a změna návrhu zpracování. Opotřebený šroub může vyžadovat výměnu, aniž by byl vyžadován jiný kompresní poměr. Naopak rozměrově zdravý šnek již nemusí vyhovovat krmivu zaváděnému do zařízení.

Před porovnáním návrhů definujte změnu
Dejte dodavateli písemné prohlášení o problému: například nestabilita tlaku po změně formy podávání, spíše než „potřebovat lepší šroub“. Zahrňte základní výkres a provozní záznamy. Požádejte navrhovaný návrh o identifikaci změněných hloubek, délek zón, rozteče a jakýchkoli prvků míchání.
Kontrolu mechanického uložení uschovejte odděleně. Potvrďte pracovní délku, připojení na straně pohonu, montážní rozhraní a uspořádání výtlaku vůči instalované sestavě. Větší pracovní délka může vyžadovat změnu na úrovni stroje; není to běžný předpoklad výměny drop-in. Vyšší označení L/D na nabídce by mělo vyvolat kontrolu rozměrů, nikoli očekávání zvýšené kapacity.
Poté se dohodněte na podmínkách porovnání a kritériích přijetí. Před zkouškou definujte materiál, produkt, provozní body, kontroly kvality a výrobní měření. Pokud se několik konstrukčních prvků změní společně, pokus vyhodnotí úplnou výměnu; nemůže stanovit, že výsledek způsobil samotný kompresní poměr.
TheEJS extruder šroub barel produktová stránkaje relevantním výchozím bodem pro náhradní dotaz. Dodejte skutečnou aplikaci a výkres, aby se diskuse týkala instalovaného stroje spíše než generické řady polymerů.
Co poslat EJS a jak ověřit náhradu
Užitečný dotaz umožňuje továrně spojit požadavek na zpracování s vyrobitelným výkresem. Pošlete původní specifikaci, i když si myslíte, že je špatná, a pak zjistěte, co se změnilo. Udržujte čísla revizí viditelná, aby se starý výkres v tichosti nestal výrobním návodem.
Uveďte následující informace:
- Výrobce stroje, model, typ šroubu a instalované součásti.
- Průměr letu, pracovní délka, rozměry hnacího konce a výkresy hlavně/rozhraní.
- Hloubka podávání a dávkování, hranice zón, profil rozteče a funkce míchání.
- Třída pryskyřice, přísady, plnění plniva, forma krmiva a postup přípravy.
- Uspořádání podavače, normální otáčky, výstup, teplota tání a tlak.
- Vzorky defektů, historie údržby a dostupné odpovídající měření šroubů/válců.
- Požadovaná kvalita produktu a provozní podmínky pro přejímku.
Porovnejte stabilní produkci, nejen úspěšný startup
Po instalaci postupujte podle pokynů dodavatele stroje pro bezpečné uvedení do provozu. Potvrďte schválený materiál a nastavení, umožněte stabilizaci procesu a sbírejte hodnoty v definovaném intervalu. Výstup zaznamenejte dohodnutou metodou vážení, nikoli odhadem z rychlosti šroubu.
Pro srovnání vypočítejte specifický výkon jako naměřený hmotnostní výkon dělený otáčkami za minutu. Udržujte výstupní jednotky viditelné, např. kg/h na ot./min. Porovnejte tuto hodnotu pouze s kvalitou, skutečnou teplotou taveniny, tlakem a zatížením pohonu. Vyšší číslo neznamená zlepšení, pokud produkt nesplňuje specifikaci nebo se proces stane nestabilním.
| Záznam o zkoušce | Důsledně nahrávejte | Proč je to užitečné |
|---|---|---|
| Krmivo | Třída, šarže, směs a příprava | Identifikuje změny nesouvisející s geometrií |
| Operační bod | Nastavení rychlosti, teploty a režimu podávání | Učiní srovnání reprodukovatelným |
| Výroba | Časovaný hromadný výstup a přijatelný produkt | Odděluje celkovou produkci od užitečné produkce |
| Stav procesu | Skutečná teplota taveniny, tlak a zatížení pohonu | Odhaluje kompromisy skryté pouze ve výstupu |
| Kvalitní | Dohodnuté rozměry, vzhled a kontroly vad | Určuje, zda náhrada splňuje povinnost |
Opakujte srovnání při změně pracovních bodů a zachovejte stejná místa měření. Pokud problém přetrvává, odešlete záznamy zpět s revizí výkresu a identifikátory vzorku. KontaktEJS průmysls tímto balíčkem, místo aby požadoval změnu kompresního poměru bez definované příčiny.
Prodiskutujte svůj náhradní šroub
Popište nainstalovaný šroub, skutečné podávání a problém se zpracováním. Tlačítko otevře koncept e-mailu pro EJS; před odesláním můžete připojit výkresy a fotografie.
Často kladené otázky
Jaký je kompresní poměr vytlačovacího šroubu?
Je to poměr objemu kanálu podávacího úseku k objemu kanálu dávkovacího úseku v porovnání s ekvivalentními lety. U konvenčního šroubu se srovnatelným stoupáním a geometrií kanálu poskytuje užitečnou aproximaci hloubka posuvu dělená hloubkou dávkování. Je to geometrický poměr, nikoli tlakový poměr nebo záruka výkonu.
Jak vypočítám kompresní poměr z průměrů kořenů?
Vypočítejte každou hloubku radiálního kanálu jako vnější průměr letu mínus průměr kořene, děleno dvěma. Poté rozdělte hloubku posuvu hloubkou dávkování. Používejte určená místa podávání a dávkování, konzistentní jednotky a vhodné průměry letů. Nepoužívejte průměr válcového vývrtu nebo předpokládejte, že opotřebovaný šroub stále odpovídá původnímu výkresu.
Je šroub 3:1 vhodný pro každou pryskyřici?
Ne. Stejný poměr může popisovat různé absolutní hloubky kanálu a přechodové profily. Vhodnost závisí také na konkrétní jakosti, formě krmiva, přísadách, uspořádání krmení a provozních podmínkách. Začněte raději s kompletní geometrií a definovaným výrobním požadavkem, než abyste poměr považovali za univerzální doporučení pro pryskyřici.
Zvyšuje zvýšení kompresního poměru výkon?
Ne nutně. Změna hloubky posuvu a změna hloubky dávkování ovlivňují různé části šroubu, i když obě zvyšují poměr. Krmení, tavení a podmínky po proudu musí být posuzovány společně. Před rozhodnutím o výměně porovnejte stabilní naměřený výstup s kvalitou produktu, skutečnou teplotou taveniny, tlakem a zatížením pohonu.
Mohou opotřebované šrouby způsobit problémy bez změny poměru výkresu?
Ano. Výkres popisuje zamýšlenou geometrii, nikoli současný stav. Změřte šroub a hlaveň v odpovídajících polohách a porovnejte se schválenými původními rozměry. Štítek kompresního poměru nepopisuje pracovní vůli a kopírování tohoto štítku nevyřeší problém neměřeného opotřebení.
Mohu použít stejný výpočet pro konstrukce se dvěma šrouby nebo bariérami?
Nepředpokládejte, že se použije konvenční zkratka pro hloubku jednoho kanálu. Nejprve určete uspořádání kanálů, typ šroubu a místa výpočtu. Bariérové kanály, stupňovité šrouby a do sebe zapadající dvojité šrouby vyžadují podrobnější popis geometrie. Před použitím v náhradní specifikaci se zeptejte projektanta, které objemy nebo hloubky definují uvedený poměr.