PodleEJS průmysl
- Začněte závadou a provozními záznamy, nikoli slibovaným zvýšením výkonu.
- Samostatné tavení, míchání, podávání a problémy s mechanickým opotřebením.
- Určete hlavní let a bariérový let nezávisle na výkresu.
- Přizpůsobte návrh instalovanému sudu, podávacímu systému a dostupné pracovní délce.
- Přijměte výměnu ve stabilní výrobě podle specifikací v dohodnutém provozním rozsahu.
Jak konvenční a bariérové šrouby zvládají tavení
Běžný třízónový šnek má podávací, přechodovou a dávkovací část. V přechodové části sdílí pevný materiál a akumulovaná tavenina hlavní kanál. Bariérový šnek přidává sekundární lopatku, která rozděluje část tavicí sekce na pevné látky a kanály taveniny. Tavenina prochází přes podříznutý bariérový let do kanálu taveniny, zatímco pevné látky pokračují svým vlastním kanálem.Rauwendaalovo vysvětlení bariérového šroubupopisuje toto oddělení a měnící se uspořádání kanálů podél bariérové sekce.
Toto rozlišení identifikuje metodu návrhu, nikoli automatické hodnocení výkonu. Geometrie musí stále odpovídat materiálu vstupujícímu do stroje a požadavkům výroby. TheSrovnání školení vytlačování SHSpovažuje konstrukci šneku za kompromis mezi plastifikační kapacitou a šetrným zpracováním a popisuje jak konvenční, tak bariérovou architekturu.
Pokud současný šroub produkuje přijatelný produkt v požadovaném provozním rozsahu, zdokumentujte tento základní stav před změnou jeho architektury. Pokud se kvalita zhoršuje pouze s rostoucí požadovanou rychlostí, zaznamenejte, kde začíná zhoršování a které hodnoty procesu se s tím mění. Díky těmto důkazům je diskuse o designu užitečná; slova „vysoký výkon“ nikoli.
ThePrůvodce kupujícího se šroubovým válcem extruderu EJSpokrývá širší specifikaci a proces výměny. Toto srovnání se týká konvenčních a bariérových jednošnekových konstrukcí, nikoli volby mezi jednošnekovými a dvoušnekovými stroji.
Bezpečnostní vzdálenost odečtěte odděleně od vzdálenosti pro hlavní let
Dvě dimenze potřebují samostatné názvy. Světlost hlavního letu je mezera mezi vnějším průměrem hlavního letu a vývrtem hlavně. Bariérová letová vzdálenost je mezera nad sekundárním letem. V typickém uspořádání podříznuté bariéry má sekundární unašeč menší vnější průměr, takže tavenina přes něj prochází. Jedná se o různé funkce a měly by mít různé popisky výkresu.
Pro soustředné srovnání rozměrů je radiální vůle:
Radiální vůle = (průměr vrtání hlavně − příslušný průměr letu) / 2
Tento výpočet popisuje jmenovitý vztah mezi průměry. Nevytváří nejmenší místní mezeru v excentrické, poškozené nebo nesprávně zarovnané sestavě nebo vůli chodu při teplotě zpracování.
Rozměrový příklad, nikoli doporučení pro obrábění
Předpokládejme vrtání hlavně 90,10 mm, průměr hlavního chodu 90,00 mm a průměr závory 89,30 mm ve srovnávaném místě. Výsledná radiální vůle hlavního letu je 0,05 mm; radiální vůle bariérového letu je 0,40 mm. Tyto předpokládané hodnoty vysvětlují aritmetiku a nejsou specifikovanými tolerancemi pro produkt EJS.
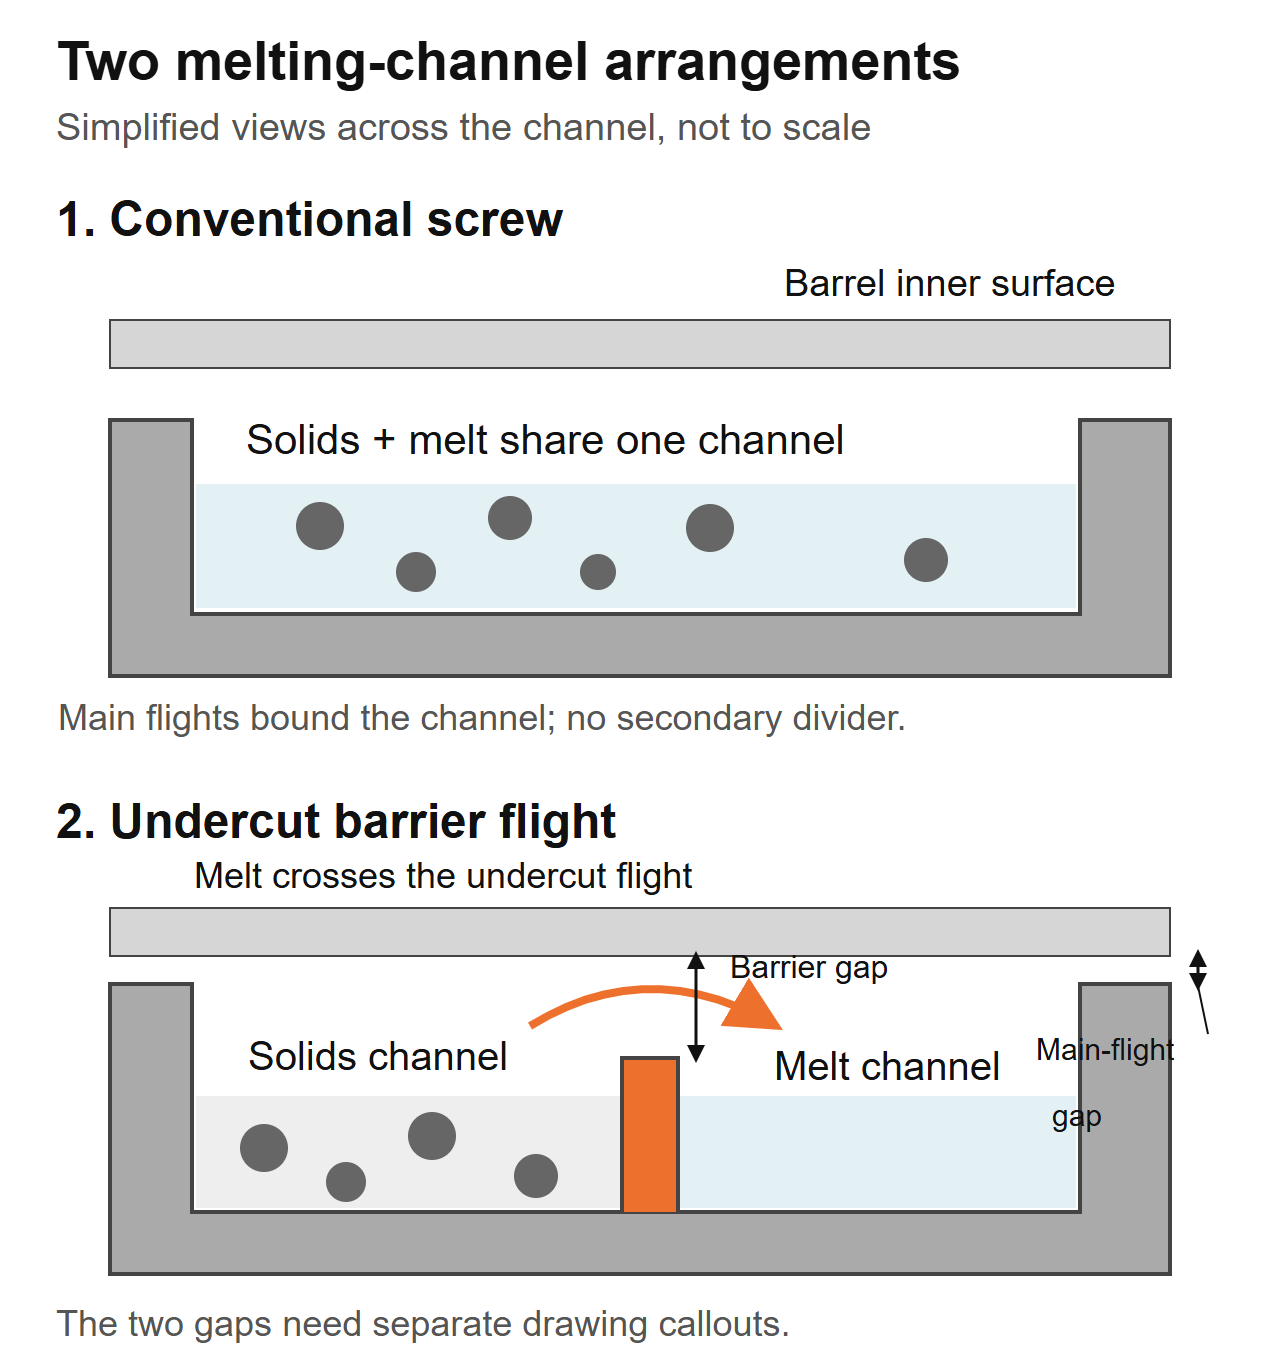 Zjednodušené pohledy napříč kanály, nikoli výrobní sekce. Průchod bariérou a světlost hlavního letu jsou samostatné výkresové prvky; v tomto schématu nejsou uvedeny žádné rozměry.
Citace uvádějící pouze „letovou výšku“ je pro tuto geometrii nejednoznačná. Zeptejte se, který let, které axiální umístění a zda je hodnota radiální nebo diametrální. Také rozlišujte jmenovité rozměry nového dílu od aktuálního opotřebení. Neměřte jeden let a předpokládejte, že popisuje druhý.
Konstruktér musí specifikovat pracovní vůle pro skutečnou pryskyřici a stroj. Menší závorový průchod není automaticky lepší a větší není automaticky bezpečnější. Schválenou geometrii a metodu kontroly udržujte pohromadě, místo abyste přebírali číslo z jiného extrudéru.
Bariérová sekce a směšovací sekce řeší různé problémy
Tavení a míchání si zaslouží samostatnou kontrolu. Přechod z pevné látky na taveninu řídí bariérová sekce. Následný mixér pracuje na stejnoměrnosti nebo disperzi taveniny podle své geometrie. Šnek může obsahovat obojí, takže „zábrana nebo míchací šnek“ je často neúplná volba.
RauwendaaloviPopis CRD bariéra-šroubvýslovně pojednává o přidání následného mísiče, protože bariérová sekce samotná nezajišťuje požadované distribuční míšení. To je důvod specifikovat každou funkci, nepředpokládat, že EJS používá tento proprietární design.
ThePrůvodce směšovací sekcí EJSodlišuje prvky Maddock, Pineapple a Saxton. Použijte jej k prodiskutování požadovaného míchání po identifikaci závady. Známý název směšovače stále potřebuje výkres a provozní kontext.
Vyvarujte se přiřazení nového šroubu pouze podle vzhledu. „Gel“ a „rybí oko“ jsou popisy produktů, nikoli potvrzená příčina. S cizorodými částicemi nebo degradovaným materiálem by se nemělo zacházet jako s běžnou neroztavenou hmotou, kterou nová sekce tavení nutně odstraní.
Požádejte o návrh na identifikaci tavicí sekce a směšovací sekce odděleně, včetně jejich umístění a zamýšlených funkcí. Pokud se oba změní, výrobní zkouška vyhodnotí celý šroub. Bez vhodného srovnání nemůže izolovat přínos bariérového letu od přínosu směšovače.
Zjistěte, zda je linka skutečně omezena tavením
Začněte s aktuálním schváleným nastavením a stabilním referenčním chodem. Pro srovnání použijte stejný druh pryskyřice, postup přípravy, směs, matrici a uspořádání síta. Zjistěte, která kontrola produktu omezuje provozní rychlost: viditelné vady, rozměrové odchylky, teplota taveniny, zatížení pohonu nebo následný požadavek.
V rámci provozních pokynů a bezpečných limitů dodavatele stroje zaznamenejte proces na dohodnutých výrobních místech. Nezvyšujte rychlost pouze proto, abyste vyvolali poruchu. Shromažďujte časovaný výstup, skutečnou teplotu taveniny, tlak, rychlost šneku, zatížení pohonu a výsledky kvality produktu ve stejných intervalech vzorkování.
Definujte problém výrazy, které může designér použít
„Unmelt se objeví, když spustíme tuto třídu v tomto provozním bodě“ je užitečné výchozí prohlášení, pokud to vzorky a záznamy podporují. „Potřebujeme o 30 % více výstupu“ je cíl, nikoli vysvětlení toho, co dnes tomuto výstupu brání. Udržujte cíl a diagnostikované omezení v samostatných polích.
Kompromisy jsou skutečné. AOptimalizační studie z roku 2023 od Gaspara-Cunhy a kolegůporovnání konvenčních a Mailleferových konstrukcí bariér pro LDPE a PP. V modelovaných případech byly konstrukce bariér obecně výhodné pro LDPE, zatímco obě architektury byly proveditelné pro PP. Jednalo se o numerická srovnání návrhů, nikoli o výrobní testy EJS nebo doporučení pro každý druh polymeru.
Použijte toto rozlišení při posuzování reklamací dodavatelů. Vyžadujte výsledky za relevantních podmínek, s identifikací celé geometrie, spíše než akceptujte „závorové šrouby jsou lepší“ jako důkaz pro vaši linii.
Tovární otázka: co se změnilo na násypce?
V dotazu na výměnu EJS byla instalovaná specifikace 90 mm, 30:1 L/D a kompresní poměr 3:1. Linka měla prudký tlak a nestálou tloušťku stěny. Prvotní požadavek byl zkopírovat údajně opotřebovaný šroub. Zeptali jsme se, co vstoupilo do násypky nyní ve srovnání s původním nastavením: závod začal přimíchávat vlastní okrajový okraj do krmiva. Nášzveřejněné poznámky z obchodupopište, proč tato změna musela být součástí specifikace náhrady.
Tato otázka patří na první místo v jakékoli diskuzi od konvenční bariéry. Zaznamenejte, zda krmivo obsahuje pelety, vločky nebo mletý materiál a jak se směs dostane do hrdla. „Stejný polymer“ nestanoví, že krmivo je stejné.
Udělejte z popisu zdroje použitelnou specifikaci
Odeberte reprezentativní vzorek a identifikujte jeho zdroj. Všimněte si rozložení velikosti částic, tvaru, způsobu míchání a toho, zda se poměr během cyklu mění. Pokud měříte sypkou hustotu, udržujte nádobu a způsob plnění konzistentní. Volně nalitý vzorek a zhutněný vzorek jsou různá měření.
Uveďte, zda má instalovaná hlaveň hladkou nebo drážkovanou podávací část a popište jakékoli řízené podavače nebo zařízení pro pomocné podávání. Požádejte návrh šneku, aby určil podmínky podávání, které předpokládá. Nepředpokládejte, že design určený pro jedno krmné uspořádání je obdobnou náhradou v jiném.
Pro kontrolu továrny musí být výkres a popis materiálu doručeny společně. Výkres může vytvořit mechanickou obálku, ale nemůže popsat změnu posuvu, ke které došlo po instalaci šroubu. Naopak fotografie nepravidelného posuvu nezakládají vhodný profil kanálu nebo bariérový průchod.
Oddělte také požadavky na opotřebení od geometrie tavení. Plniva, přísady a historie kontaminace patří do diskuse o povrchových úpravách. ThePrůvodce materiály EJSpokrývá toto rozhodnutí. Změna architektury šroubu automaticky nevyřeší nesprávně určenou pracovní plochu.
Může bariérový šroub pasovat do vašeho stávajícího extrudéru?
Navrhovaná dodatečná montáž musí projít dvěma kontrolami: mechanická montáž a vhodnost procesu. Absolvování prvního nezakládá druhé. Spojení hlavně a pohonu může přijmout šroub fyzicky, zatímco jeho geometrie zůstává nevhodná pro posuv nebo provozní rozsah.
Porovnejte výkresy s nainstalovanou sestavou, nejen s názvem modelu. Stanovte použitelnou délku unašeče, profil vývrtu hlavně, spojení hnacího konce, detaily výtokového konce a polohu plnicího otvoru. Zahrňte jakýkoli ventilační otvor nebo jiný prvek válce, kterému musí šroub odpovídat. Udržujte rozměrové konvence výrobce stroje viditelné.
Nepředpokládejte, že větší L/D může být dodáno jako obyčejný drop-in upgrade. Dostupná pracovní délka musí pojmout společně podávací, bariérovou a výstupní sekci. VizEJS L/D a vodítko kompresního poměruproč tyto poměry titulků ponechávají důležité detaily profilu nespecifikované.
Před schválením výměny pouze šroubem zkontrolujte hlaveň. Jeho aktuální rozměry vrtání jsou důležité jak pro lícování, tak pro diskusi o vůli. Dodržujte schválený kontrolní postup, spíše než přiřazování jednoho univerzálního limitu výměny. ThePrůvodce životností EJSvysvětluje, jak toto rozhodnutí podporují měření shodných součástí.
Specifikujte výkres, ne pouze „závorový šroub“
Výkres by měl identifikovat prvky, které definují navrhovaný návrh. Udržujte jeho revizi spojenou s nabídkou, specifikací materiálu a požadavky na kontrolu. V opačném případě může dodavatel souhlasit se slovem „bariéra“, aniž by obě strany souhlasily se stejnou geometrií.
Zeptejte se na začátek a konec sekce závory, profily průměru hlavního letu a závory, jejich náběhy nebo sklony, šířky letů, profily hloubky kanálu a přechod do sekce po proudu. Tam, kde se kanály po délce mění, identifikujte kontrolní stanice. Jediný průměr nebo jediné číslo kompresního poměru nemůže nahradit tuto informaci.
Co potřebujeme pro dotaz na výměnu EJS
Nášextruder šroub barel produktová stránkapopisuje zakázkovou výměnu a kontrolní zprávu a materiálový certifikát dodávaný se šroubovými sudy. Pro kontrolu návrhu zašlete samostatně nainstalovaný výkres a navrhovanou revizi spolu s požadavkem na proces. To dává diskusi definovanou složku a definovanou povinnost.
Zahrnout:
- Značka stroje, model, reference instalovaných komponent a mechanické výkresy.
- Třída pryskyřice, přísady, plnění plniva, forma krmiva a způsob přípravy.
- Stávající profil a navrhované změny, včetně případného směšovače.
- Časovaný výstup, otáčky, skutečná teplota taveniny, tlak a údaje pohonu.
- Vzorky defektů nebo fotografie vázané na zaznamenané provozní body.
- Odpovídající měření šroubu/hlavně, pokud budou stávající součásti znovu použity.
- Musí vyhovovat výrobnímu sortimentu a produktovým kontrolám, které musí náhrada splňovat.
Nedovolte, aby se kontrolní dokumentace stala náhradou za výrobní zkoušku. Rozměrový protokol může prokázat shodu se schváleným výkresem; nestanoví, že zvolená geometrie řeší problém procesu. Zkouška potřebuje své vlastní podmínky a kritéria přijatelnosti.
TheJednošroubová válcová stránka EJSje užitečný odkaz na produkt při přípravě informací o nainstalovaných komponentách. Odešlete skutečný výkres a povinnost ke kontrole spíše než předpokládat, že generická konfigurace bariéry je potvrzená.

Posuďte pokus podle přijatelné produkce, teploty a energie
Před objednáním nebo uvedením revidovaného návrhu do provozu se dohodněte na způsobu přijetí. Použijte stejná místa měření a definovaný stálý výrobní interval. Zaznamenávejte chování při spouštění a čištění odděleně od výsledků v ustáleném stavu, aby snadné spuštění nezakrylo nestabilní provozní okno.
Dva užitečné výpočty jsou:
Specifický výkon = naměřený hmotnostní výkon (kg/h) / rychlost šroubu (ot./min)
Měrná elektrická energie = naměřený elektrický výkon (kW) / naměřený hmotnostní výkon (kg/h)
Druhý výsledek má jednotky kWh/kg. Stanovte hranici měření: výkon pouze pro měnič a celkový výkon sítě jsou různé veličiny. Procento proudu motoru není přímým měřením elektrického výkonu a nemělo by být do tohoto vzorce nahrazováno.
Aritmetický příklad ukazující kompromis
Předpokládejme, že pokus A produkuje 180 kg/h při 60 otáčkách za minutu s 54 kW měřeným na definovaném elektrickém rozhraní. Pokus B produkuje 210 kg/h při 70 otáčkách za minutu se 70 kW na stejné hranici. Tyto předpokládané hodnoty jsou příkladem výpočtu, nikoli projektem EJS nebo prognózou pro architekturu šroubů.
Pokus B má v tomto příkladu větší hmotnostní výstup, ale stejný specifický výstup a větší specifickou elektrickou energii. Kvalita produktu a teplota taveniny jsou stále potřebné, než to nazvou zlepšením. Uveďte také, jak velká část měřené výroby projde dohodnutými kontrolami výrobků.
Vyzkoušejte příslušné třídy a požadované provozní body spíše než volte pouze nejjednodušší demonstrační běh. Rychlost dokumentu, stav podávání, tlak, skutečná teplota taveniny, hranice výkonu a kvalita dohromady. Pošlete ten záznam přesKontaktní stránka EJSpři diskusi o náhradě je cílem spíše užitečný provozní rozsah než izolované číslo špičkového výstupu.
Často kladené otázky
Jaký je hlavní rozdíl mezi bariérou a konvenčním šroubem?
Konvenční třízónový jednoduchý šnek používá jeden hlavní kanál skrz taviči sekci. Bariérový šroub zavádí sekundární unašeč pro vytvoření pevných látek a kanálků taveniny. Porovnání stále potřebuje úplné profily, materiál a provozní podmínky; samotný název architektury neurčuje, která náhrada splňuje povinnost.
Nahrazuje bariérový šroub směšovací sekci?
Ne automaticky. Bariérová sekce řídí uspořádání tavení, zatímco mixér řeší požadovanou distribuci nebo disperzi v tavenině. Šroub může obsahovat obojí. Identifikujte závadu a specifikujte zamýšlenou funkci každé sekce místo toho, abyste předpokládali, že bariérový let poskytuje všechny formy míchání.
Zaručí bariérový šroub větší výkon nebo odstraní všechny gely?
Ne. Nejprve stanovte skutečné omezení a identifikujte závadu. Změna konstrukce tavení automaticky nevyřeší nekonzistentní podávání, degradovaný materiál, kontaminaci, opotřebení, omezení pohonu nebo omezení ve směru toku. Porovnejte stabilní, přijatelnou produkci s teplotou, tlakem a výkonem za definovaných zkušebních podmínek.
Je povolená vzdálenost mezi překážkami stejná jako povolená vzdálenost hlavního letu?
Ne. V typickém uspořádání podříznuté bariéry má sekundární unašeč samostatný průměr a průchod nad ním. Na výkresu určete let, axiální polohu a radiální nebo diametrální konvenci. Výpočty jmenovitého průměru nestanoví každou místní nebo za tepla běžící mezeru v sestaveném stroji.
Mohu vyměnit konvenční šroub bez výměny hlavně?
To vyžaduje rozměrovou a procesní kontrolu. Zkontrolujte profil a stav vývrtu hlavně, mechanická rozhraní, pracovní délku, uspořádání posuvu a provozní limity oproti navrhovanému šroubu. Fyzicky instalovatelný šroub není nezbytně vhodnou procesní náhradou a nelze předpokládat, že opotřebená hlaveň odpovídá původnímu výkresu.
Jaké informace mám zaslat k náhradní kontrole?
Odešlete podrobnosti o stroji, nainstalované a navržené výkresy, informace o pryskyřici a krmivu, provozní záznamy, identifikované závady a dostupné míry šroubů/hlaven. Uveďte požadovaný výrobní sortiment a kontroly kvality výrobků. Udržujte revizi výkresu a zkušební podmínky explicitní, aby bylo možné samostatně kontrolovat geometrii, mechanické lícování a procesní akceptaci.