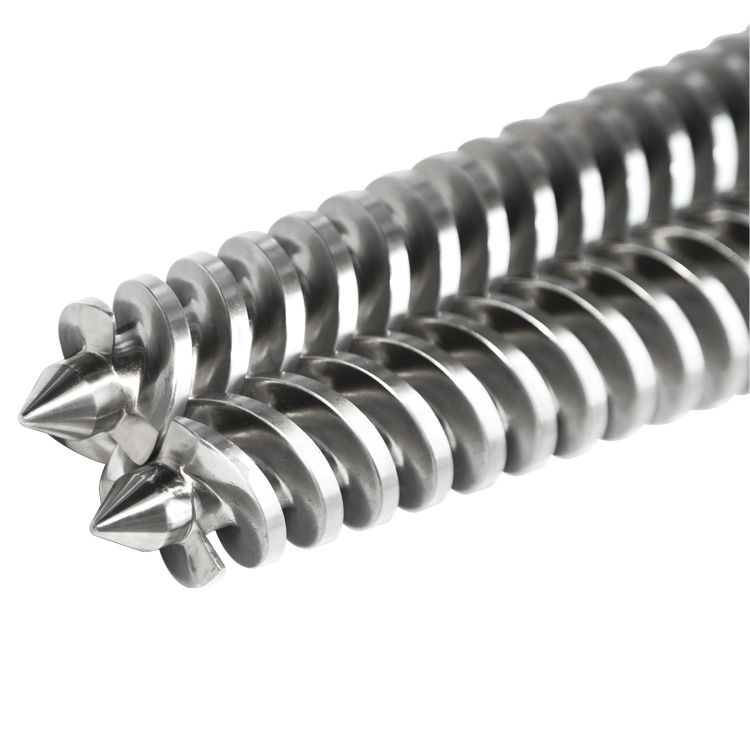
Kónický dvojitý šroubový válec kombinuje dva kuželové, do sebe zapadající šrouby s odpovídajícími kuželovými otvory. Geometrie identifikuje systém; pryskyřice, plnivo, slitina a hloubka nášlapné vrstvy rozhodují o tom, jak dlouho si tuto geometrii udrží.

Tato definice zní jednoduše, dokud kupující nebude muset vyměnit nainstalovanou sadu. Fotografie může zobrazovat zúžení, ale skrýt křivku. Typový štítek může uvádět model, ale ne revizi výkresu. Starý šroub může zachovat spojení pohonu, zatímco jeho pracovní průměr je již opotřebovaný. Náhradní kontrola musí rozhodnout, který důkaz stále popisuje původní díl.
Co kónický popisuje?
Kónický popisuje geometrii dvojice zpracování. Každý šroub se směrem ke konci pohonu zvětšuje a dva odpovídající vývrty hlavně dělají totéž. Tím se liší od sady paralelních dvojitých šroubů, kde jmenovitý průměr a rozteč hřídelů zůstávají v pracovní části konstantní.
Kužel se mění více než vnější silueta. Průměry unašeče, průměry paty, obálka otvoru a vztah mezi šroubem a šroubem se všechny mění podél osy. Náhradní výkres proto potřebuje axiální umístění. Průměr zapsaný bez jeho vzdálenosti od definované referenční plochy je neúplný.
Kuželovitý neidentifikuje jeden univerzální proces. Současná kónická řada společnosti Milacron se zaměřuje na PVC a CPVC trubky a profily. KraussMaffei uvádí kónické stroje v rámci své řady protiběžných PVC. EJS také publikuje kónické hardwarové stránky proPVC trubka, plastový profilapanel nebo deskazařízení. Tento aplikační štítek pomáhá zahájit kontrolu, ale neurčuje skutečný profil šroubu nebo specifikaci materiálu ve vašem stroji.
Jak identifikovat kónický hardware bez hádání
Začněte pozorováním, které může podpořit fotografie nebo existující záznam. Udržujte každé pozorování oddělené od závěru. Tím se zabrání tomu, aby se prodejní štítek, kód modelu nebo starý popis nákupu staly silnějším důkazem, než je.
| Důkazy, které máte | Co může podporovat | Co nemůže vyřešit |
|---|---|---|
| Úplný boční pohled na oba šrouby | Viditelné zúžení, celkové uspořádání, patrné levé a pravé rozdíly | Původní nenošené průměry, vnitřní rozměry hlavně, drážkování |
| Fotografie obou konců šroubů | Tvar hrotu, tvar náhonu, relativní orientace | Tvar zubu, délka záběru, soustřednost nebo tolerance |
| Typový štítek stroje | Výrobce, model, sériové číslo a někdy i velikostní rodina | Zda byla později upravena procesní jednotka nebo převodovka |
| Stará objednávka | Předchozí terminologie dodavatele a popis objednávky | Zda dodaný díl odpovídal aktuálně nainstalovanému dílu |
| Schválený výkres stroje nebo součásti | Referenční geometrie, rozměry, rozhraní a revize | Aktuální stav opotřebení nebo nezdokumentované změny pole |
| Demontované, vyčištěné díly | Fyzická rozhraní, viditelný vzor opotřebení a měřitelné přežívající prvky | Rozměry, které se opotřebovávají, opravují nebo deformují, byly vymazány |
Před oddělením záznamu dvojici vyfotografujte
Před vytvořením detailních záběrů přiřaďte jednoduchá ID, jako je Šroub A a Šroub B. Označte hnací a výstupní konec na fotografické sadě. Kdykoli nahráváte „doleva“, „doprava“, „ve směru hodinových ručiček“ nebo „proti směru hodinových ručiček“, uveďte směr sledování. Ta slova jsou bez úhlu pohledu dvojznačná.
Užitečná sada fotografií obsahuje kompletní pár dohromady, každé připojení pohonu, každý vypouštěcí hrot, podávací otvor, porty válce, připojení ohřívače nebo chlazení, výtlačnou přírubu a montážní konec převodovky. Umístěte identifikační kartu do rámu s modelem stroje a orientací fotografie. Pravítko na jedné fotografii poskytuje měřítko, ale nenahrazuje kalibrovanou kontrolu rozměrů.
Proč šrouby a hlaveň tvoří jeden sladěný systém
Dva šrouby nefungují jako izolované hřídele. Jejich lety zabírají sdílenou, měnící se obálku uvnitř kuželových vývrtů. Na každé axiální stanici jsou důležité čtyři vztahy: geometrie každého šroubu, vztah mezi šrouby, vztah mezi každým šroubem a jeho vrtáním a vztah mezi kompletní procesní jednotkou a převodovkou.

To je důvod, proč by měl dodavatel zkontrolovat šrouby, válec a rozhraní pohonu společně, i když kupující plánuje vyměnit pouze jeden komponent. Kontrola automaticky neznamená, že musí být vyměněna každá součást. Znamená to, že rozhodnutí o rozsahu by mělo brát v úvahu části, které řídí lícování a interakci.
Zaznamenejte dvojici jako dvojici. Udržujte identitu A a B prostřednictvím měření, kontroly výkresů, balení a instalace. Pokud existující výkres označí šrouby jinak, zachovejte popisky výkresu a přidejte své popisky polí jako křížové odkazy namísto tichého přejmenování.
Které materiály a úpravy uvádí EJS?
ProudEJS dvojitý kuželový šroubový válecuvádí osm materiálových skupin pro tento produkt: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 a SKD11. Uvádí také tři stavební cesty: celotělová nitridace; bimetalová slitina na vytlačovací části s následnou celotělovou nitridací; a obložení SKD61 nebo SKD11.
Tento seznam není menu typu pick-any-metal. Základní ocel nese zatížení a poskytuje obrobitelné tělo. Pracovní plocha se zabývá polymerem, plnivem a korozními vedlejšími produkty. Požadavek na materiál by proto měl identifikovat obě části konstrukce: základní ocel plus nitridaci, tvrdonávar nebo vyzdívku.
| Trasa uvedená na EJS | Co je na pracovní ploše | Informace potřebné před výběrem |
|---|---|---|
| Celotělové nitridované | Pouzdro z difuzního nitridu ve vybrané oceli | Pryskyřice, plnivo, přebroušení, balíček stabilizátoru, procesní teplota a stávající historie opotřebení |
| Bimetalový šroub plus nitridace | PTA-svařovaná slitina na pracovní ploše šroubu, s nitridací na zbývajícím těle | Ať už je příčinou selhání otěr, koroze nebo obojí |
| Bimetalová hlaveň | Odstředivě lité obložení ze slitiny na povrchu vývrtu | Chemie směsí, plnění plniva, geometrie otvoru a dostupná sekce stěny |
| Podšívka SKD61 nebo SKD11 | Vložka z nástrojové oceli v hlavni | Kreslení, stěna sudu, metoda lícování, provozní povinnost a historie oprav |
Hloubka nášlapné vrstvy je součástí specifikace
EJS publikuje různé pracovní hloubky pro nitridované a bimetalické konstrukce. Níže uvedené údaje jsou konstrukční údaje, nikoli záruka životnosti. Ukazují, kolik tvrzeného nebo legovaného materiálu je k dispozici, než se obnaží měkčí nosná ocel.
| Konstrukce | Šroubová pracovní vrstva | Barel pracovní vrstva | Praktické čtení |
|---|---|---|---|
| Nitridovaný | Difuzní pouzdro 0,4-0,7 mm | Difuzní pouzdro 0,4-0,7 mm | Vhodné pro čistší, méně abrazivní provoz, když není nitridové pouzdro odříznuto plničem |
| Bimetalické | Tvrdý návar 1,0-1,5 mm PTA | 2,0-3,0 mm odstředivě lité obložení | Pro abrazivní, korozivní, plněné nebo recyklované krmivo je k dispozici více opotřebitelných materiálů |
EJS šroubové tvrdonávarové slitiny
Průvodce materiálem EJS uvádí, že níže uvedené slitiny šroubů platí pro jednoduché, paralelní dvojité a kónické dvojité šrouby. Hodnota tvrdosti sama o sobě nehodnotí odolnost proti oděru. Colmonoy 83 obsahuje karbid wolframu a má nejvyšší hodnocení EJS proti opotřebení, i když tvrdost jeho matrice je nižší než Ni60.
| Slitina šroubů | Publikovaná kompozice | Ochrana proti opotřebení | Antikorozní | Tvrdost |
|---|---|---|---|---|
| Ni60 | Ni + Cr + Fe + Si | Velmi dobré | Vynikající | HRC 56-62 |
| Colmonoy 56 | Ni + Cr + Si + Fe | Velmi dobré | Vynikající | HRC 53-58 |
| Colmonoy 83 | Ni + WC + Cr + C | Vynikající | Vynikající | HRC 50-55 |
EJS sudové odlévací slitiny
EJS používá samostatnou rodinu slitin pro vývrt hlavně. Na tom záleží v RFQ: žádost o "Colmonoy" bez řeči šroub nebo barel mísí dva různé konstrukční systémy. Aktuální materiálový průvodce EJS publikuje 2,0-3,0 mm válcovou slitinovou vrstvu a následující údaje o kvalitě.
| Slitina hlavně | Publikovaná kompozice | Ochrana proti opotřebení | Antikorozní | Tvrdost | Max. teplota |
|---|---|---|---|---|---|
| EJS01 | Fe + Ni + Cr + B | Velmi dobré | Dobrý | HRC 58-62 | 400 stupňů C nebo nižší |
| EJS02 | Ni + Cr + Co + B | Dobrý | Velmi dobré | HRC 50-58 | 450 stupňů C nebo nižší |
| EJS03 | Ni + Cr + Co + V + B | Velmi dobré | Velmi dobré | HRC 55-60 | 450 stupňů C nebo nižší |
| EJS04 | Ni + WC + Cr + B | Vynikající | Velmi dobré | HRC 55-60 | 600 stupňů C nebo nižší |
U PVC nevybírejte pouze podle tvrdosti. Uhličitan vápenatý zvyšuje abrazivní zatížení, zatímco chemie degradace PVC může přidat korozi. EJS02 a EJS03 mají silnější korozní hodnocení; EJS04 má nejvyšší hodnocení opotřebení. Typy šneku a sudu by měly být vybírány společně ze skutečného složení, plnění plniva a procesní teploty.
Jak dlouho vydrží kónický válec se dvěma šrouby?
EJS publikuje srovnání života. JehoBimetalová stránka se šroubem hlavněuvádí, že bimetalová konstrukce stojí asi 1,5 až 2krát tolik jako nitridace a prodlužuje životnost asi 2 až 3krát. To jsou užitečné nákupní údaje, ale nejsou univerzálním výsledkem pro každý kónický extrudér.
Novější EJSprůvodce životnostívysvětluje hranici. Na čisté, neplněné pryskyřici není žádný povrch vystaven silnému napadení, takže životnost může být malá. Na minerálním plněném PVC, kontaminovaném přebroušení nebo jiné abrazivní nebo korozivní směsi má silnější a správně přizpůsobená bimetalová vrstva více materiálu ke ztrátě, než se obnaží nosná ocel. V této povinnosti má zveřejněné 2 až 3 násobné srovnání fyzikální důvod.
| Životní řidič | Proč mění opotřebení | Co by měl kupující zaznamenat |
|---|---|---|
| Sloučenina | Skleněná vlákna, uhličitan vápenatý, mastek a znečištěné přebroušení obrušují pracovní povrch; degradované PVC může způsobit chemické napadení | Pryskyřice, typ plniva, náplň, balení stabilizátoru a procento přebroušení |
| Materiál prošel | Wear se řídí propustností a provozními hodinami, nikoli kalendářem | Strojní hodiny, výkon a celkový zpracovaný materiál |
| Hloubka vrstvy a shoda slitiny | Silnější vrstva pomáhá pouze tehdy, když její slitina řeší skutečný otěr nebo korozi | Třída, hloubka vrstvy, tvrdost a certifikát materiálu |
| Vyrovnání a vůle | Boční kontakt v důsledku nesouososti nebo nesprávné spárované vůle může předčasně zničit dobrou slitinu | Základní vůle, stav převodovky a místo opotřebení |
| Procesní disciplína | Chronické rázy, přehřívání, špatná filtrace a škodlivé metody čištění urychlují ztráty | Teplota, tlak, zatížení měniče, praxe změny obrazovky a historie poruch |
Proměňte životnost v míru opotřebení
Před instalací změřte novou sadu a poté opakujte stejná měření na stanicích s pevnou osou během plánované odstávky. Na každé stanici vypočítejte radiální vůli jako (vnitřní průměr vrtání hlavně mínus vnější průměr šroubu) děleno dvěma. Odečtěte základní povolení od aktuálního povolení, vydělte jej uplynulými provozními hodinami a poté vynásobte 1 000. Výsledkem je opotřebení v milimetrech za 1 000 provozních hodin pro danou směs na daném stroji.
U kuželových šroubů zaznamenejte každé měření jeho axiální stanicí. Průměr se mění podél kužele, takže odečet bez umístění nelze při příštím odstavení spolehlivě porovnat. Sledujte výstup, proud měniče, teplotu taveniny a tlak v hlavě za stejných referenčních podmínek. Sada může vykazovat výrobní penalizaci dříve, než jedno pohodlné čtení povolení vypadá alarmující.
Co vám říká kód kuželové velikosti
Kód jako 65/132 běžně označuje menší přední průměr a větší zadní průměr v milimetrech. Současná dokumentace Milacron například označuje údaje o kuželových šroubech jako přední a zadní průměry. EJS na svém webu zveřejňuje širší seznam společných párůstránka kategorie kónický dvojitý šroubový válec.
Kód je užitečný pro vyhledání rodiny velikostí. Není to standard výměny. Nedefinuje plně délku šroubu, kuželovitost, axiální profil, hnací drážku, hrot, rotaci, válcové porty, přírubový vzor, připojení regulace teploty nebo rozhraní převodovky. I stejný jmenovitý pár může patřit k různým platformám nebo revizím strojů.
Pokud je vaší hlavní otázkou, jak se čtou 55/110, 65/132, 80/156 a související kódy, považujte to za samostatnou kontrolu kódu velikosti. Na této stránce je důležité, že kód nedokáže rekonstruovat chybějící geometrii.
Sestavte kuželový referenční záznam z jednoho data
Vyberte jednu stabilní referenční plochu a použijte ji pro axiální umístění. Montážní plocha hlavně na straně převodovky je často snadno identifikovatelná, ale konečné schéma základny by měl řídit schválený výkres. Vyhněte se řetězci krátkých měření od jednoho prvku k druhému. Každý odkaz přidává další příležitost pro nahromaděnou chybu.
| Záznamová skupina | Co zachytit | Proč mění náhradu |
|---|---|---|
| Identita stroje | Značka, model, sériové číslo, linkový výstup, štítek převodovky a historie úprav | Odděluje rodiny podobné velikosti a odhaluje možné změny polí |
| Referenční schéma | Pojmenovaná pomocná plocha, axiální směr, směr pohledu, štítky Šroub A a Šroub B | Udržuje každý rozměr a fotografii ve stejném souřadnicovém systému |
| Připojení pohonu | Tvar drážky nebo spojky, počet zubů, hlavní a vedlejší průměry, délka záběru, osazení a přídržné prvky | Řídí, zda se šrouby připojují ke stávající jednotce |
| Těla šroubů | Celková délka, pracovní délka, průměry na definovaných stanovištích, detaily letu, tvar špičky a ruční manipulace | Definuje zúženou pracovní obálku a párovou interakci |
| Tělo hlavně | Celková délka, geometrie vrtání, montážní plochy, podávací otvor, ventilační a senzorové porty | Ovládací prvky pasují se šrouby a zbytkem procesní jednotky |
| Připojení inženýrských sítí | Uspořádání ohřívače, chladicí kanály nebo armatury, umístění snímačů a normy závitů | Zabraňuje tomu, aby mechanicky padnoucí válec chyběl spoji vedení |
| Vybíjecí rozhraní | Průměr příruby, pilot, rozmístění šroubů, těsnicí plocha a detaily adaptéru | Ovládá připojení k hlavě nebo následnému nástroji |
| Servisní podmínky | Pryskyřice nebo suchá směs, plnivo a přísady, produkt, provozní příznaky a místa opotřebení | Poskytuje kontext pro kontrolu geometrie a výběr materiálu |
Vytvořte axiální mapu stanice
Na označené fotografii nebo náčrtu uveďte názvy stanic hlavních funkcí. Jednoduchý záznam může nazvat montážní plochu měniče Stanice 0 a poté identifikovat podávací otvor, ventilaci, podpěru válce, výtlačnou plochu a hrot šroubu jako pozdější stanice. Na každé stanici zaznamenejte vzdálenost od stanice 0 a měřený objekt. Nepředpokládejte, že čtečka vyvodí, kterou stranu příruby nebo portu jste použili.
Pro kuželový šroub je průměr bez axiální stanice obzvláště slabým důkazem. Dva technici mohou přesně měřit stejnou součást na různých pozicích a hlásit různé hodnoty. Oba údaje mohou být správné, ale ani jeden není užitečný, dokud není známo jeho umístění.
Co opotřebovaný vzorek může a nemůže zachovat
Odebraný vzorek je cenný, protože zachovává rozhraní, která mohou v katalogu chybět. Nese v sobě i historii stroje. Opotřebení, předchozí navařování, leštění, koroze, ohnuté hroty nebo opravené drážky mohou posunout vzorek pryč od původního návrhu.
| Ukázkový stav | Riziko při přímém kopírování | Důkazy k doplnění |
|---|---|---|
| Erb je viditelně opotřebovaný | Zkopírovaný průměr může reprodukovat opotřebení jako nová geometrie | Originální nákres, neopotřebené referenční zóny, odpovídající kontrola sudu a mapa opotřebení |
| K dispozici je pouze jeden šroub | Chybějící ruka, párový vztah a orientace zůstávají nejisté | Fotografie instalovaného páru, údaje o převodovce, výkres druhého šroubu nebo předchozí záznamy |
| Hlaveň byla opravena | Aktuální vrtání nebo montážní plocha nemusí odpovídat původní revizi | Záznam o opravě, aktuální kontrolní zpráva a měření rozhraní na straně stroje |
| Konec pohonu má oděr nebo poškození drážky | Zpětně analyzovaný spoj může opakovat poškozené uložení | Kontrola hřídele převodovky nebo spojky a schválená specifikace protikusu |
| Špička je odštípnutá nebo zdeformovaná | Délku a tvar hrotu nelze z této oblasti spolehlivě obnovit | Dřívější výkres, doprovodný šroub, nepoškozené referenční prvky nebo data výrobce stroje |
TheEJS dvojitý kuželový šroubový válecuvádí, že EJS může pracovat ze spojovacích rozměrů a může zajistit měření na místě po vyčištění odstraněných dílů, když není k dispozici žádný výkres. Považujte měření za projekt rekonstrukce, nikoli za příslib kopírování každého opotřebovaného povrchu. Výsledný výrobní výkres ještě potřebuje kontrolu a schválení před výrobou.
Oddělte tři druhy důkazů
- Důkaz originálního designu:schválené výkresy, dokumentace stroje a záznamy o součástech s revizí.
- Aktuální důkaz o rozhraní:převodovka, montážní plochy, porty, adaptéry a další díly, které musí výměna nyní splňovat.
- Důkaz stavu:mapy opotřebení, fotografie, provozní příznaky, opravy a měření demontované soupravy.
Neslučujte je do jedné neoznačené tabulky. Naměřený opotřebený průměr není původní jmenovitý průměr. Katalogový rozměr není důkazem, že upravený stroj stále má katalogové rozhraní.
Připravte dotaz na výměnu kužele
Odešlete dostatek informací k identifikaci platformy, pochopení stávajících rozhraní a oddělení původní geometrie od aktuálního opotřebení. EJS pak může potvrdit, co lze z dostupných důkazů citovat a které detaily ještě potřebují měření.
Kontrolní seznam minimální přílohy
- Typové štítky stroje a převodovky
- Schválený výkres s revizí
- Kompletní fotografie páru šroubů
- Obě fotky konce jízdy
- Obě fotografie vybíjecího hrotu
- Umístění přívodu a odvětrávání sudu
- Montážní a výtlačné plochy
- Značený náčrt osové stanice
- Zpráva o rozměrech se vztažnými body
- Mapa opotřebení a historie oprav
- Popis materiálu a přísad
- Rozsah cílové části a místo určení
Často kladené otázky
Jak zjistím, zda jsou moje dvojité šrouby kónické?
Podívejte se na celkovou pracovní délku. Kuželový pár má menší průměry směrem k výstupnímu konci a větší průměry směrem k hnacímu konci, s odpovídajícími kuželovými vývrty hlavně. Potvrďte identifikaci s modelem stroje, výkresem a koncovými pohledy, protože částečná fotografie může skrýt zúžení.
Otáčejí se všechny kónické dvoušnekové extrudéry protiběžně?
Nepředpokládejte rotaci pouze od kónického štítku. KraussMaffei v současné době uvádí kónické stroje v rámci své řady protiběžných PVC, zatímco kónická řada společnosti Milacron se zaměřuje také na zpracování PVC a CPVC. Před specifikováním rotace zkontrolujte příručku stroje, údaje převodovky a zaznamenaný směr pohledu.
Stačí kód 65/132 k objednání náhradního?
Ne. Kód běžně identifikuje menší a větší jmenovité průměry šroubů, ale nedefinuje délku, kužel, připojení pohonu, profil letu, rotaci, válcové porty nebo rozhraní stroje. Použijte jej k identifikaci rodiny velikostí a poté potvrďte schválenou geometrii.
Jaké materiály uvádí EJS pro kónické dvoušnekové hlavně?
EJS uvádí 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 a SKD11 pro kónické kování. Publikované povrchové cesty zahrnují celotělovou nitridaci, bimetalickou slitinu na pracovní části šroubu s následnou nitridací, odstředivě lité sudové slitiny a obložení SKD61 nebo SKD11.
Jak dlouho vydrží bimetalový šroubovací válec EJS než nitridovaný?
Stránka EJS Bimetallic Barrel Screw publikuje obecné srovnání přibližně 2 až 3 násobné životnosti při přibližně 1,5 až 2 násobku nákladů na nitridaci. Skutečná životnost na kuželovém extrudéru stále závisí na směsi, plnění plniva, průchodnosti, vyrovnání, řízení procesu a na tom, zda vybraná slitina odpovídá mechanismu opotřebení.
Dá se jeden kuželový šroub vyměnit sám?
Toto rozhodnutí vyžaduje kontrolu spojovacího šroubu, válce a rozhraní pohonu. Požadovaným rozsahem může být jedna součást, ale její výkres a stav musí být stále posouzeny s ohledem na součásti, se kterými bude pracovat.
Dokáže EJS vyrobit kuželovou dvoušroubovou hlaveň bez originálního výkresu?
EJS uvádí, že může pracovat ze spojovacích rozměrů a může zajistit podporu měření pro odstraněné, vyčištěné díly, když výkresy nejsou k dispozici. Stav vzorku, umístění a dostupné záznamy stroje určují, co lze rekonstruovat. Výrobní výkres ještě potřebuje schválení.
Proč by měření průměru mělo zahrnovat axiální umístění?
Průměr šroubu se mění podél kuželové pracovní sekce. Dvě správná měření provedená v různých polohách mohou poskytnout různé hodnoty. Přivažte každý průměr k jedné definované základně a axiální stanici, aby dodavatel přesně věděl, kde platí.