„Používá se pro vytlačování profilu“ nepředstavuje náhradní specifikaci. Aplikace říká dodavateli, co musí proces dělat, zatímco záznamy stroje a výkresy říkají dodavateli, jaké díly musí být.
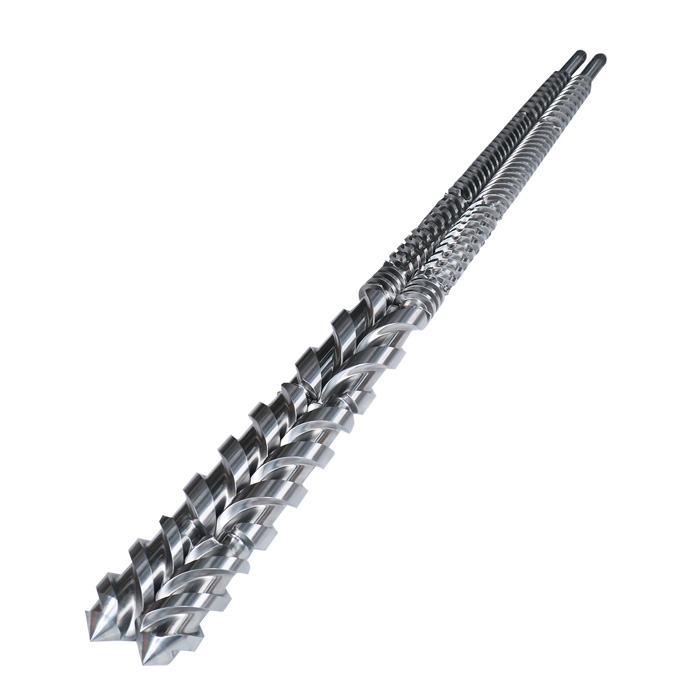
EJS v současné době organizuje své dvoušroubové produkty jak podle geometrie, tak podle použití. Web má samostatné stránky proplastové směsi, peletizace, masterbatch segmentové systémy, plastové profily, panely a deskyaextruze pěny.
Tato struktura produktu obsahuje praktickou lekci. Název hotového produktu pomáhá definovat procesní povinnosti, ale neodhaluje osy šroubů, vztah rotace, středovou vzdálenost, připojení pohonu, sekvenci prvků nebo válcové porty. Tyto detaily stále pocházejí z nainstalovaného stroje.
Začněte s mapou aplikace a poté ověřte stroj
| Rodina aplikací | Zpracovat práci | Často se vyskytující hardwarový vzor | Náhradní důkaz, na kterém záleží |
|---|---|---|---|
| Skládání | Podávejte, roztavte, distribuujte nebo rozptylujte přísady, odvětrávejte a poté vytvořte výstupní tlak | Paralelní, často souběžné otáčení; odnímatelné prvky a části hlavně jsou běžné | Posloupnost prvků, připojení hřídele, mapa řezu hlavně, umístění přívodu a odvzdušnění |
| Masterbatch | Před peletizací zkombinujte nosnou pryskyřici s pigmentem, plnidlem nebo funkčními přísadami | Běžná je segmentovaná paralelní procesní sekce | Typ předsměsi, načítání, body přidání, mapa prvků a opotřebení podle axiální polohy |
| Peletování | Připravte homogenní taveninu pro pramen, vodní kroužek nebo podvodní řezací zařízení | Často se jedná o souběžně rotující sekci procesu míchání následovanou peletizačním systémem | Formulace, rozvržení procesních úseků, výtlačné rozhraní a pozorované zóny opotřebení |
| PVC trubka a profil | Plastifikujte suchou směs a dodejte matrici pro tvarovaný kontinuální produkt | Běžné jsou protiběžné kuželové nebo paralelní dvoušnekové systémy | Přesná konfigurace stroje, spárovaný pár šroubů, vývrt hlavně, konce pohonu a rozhraní na straně matrice |
| Panel a deska | Připravte materiál pro širokou tvarovací matrici, včetně aplikací WPC a pěnových desek, pokud jsou namontovány | Strojově specifický kuželový nebo paralelní systém | Receptura, geometrie šroubu, připojení válce, pracovní délka a výstupní adaptér |
| Vytlačování pěny | Zpracujte pěnící prostředek na desku, desku, trubku nebo profil | Existují jednošnekové a dvoušnekové stroje; název produktu neidentifikuje sekci procesu | Typ stroje, polymer a složení, vstřikovací nebo ventilační otvory, teploty a kompletní výkresy |
Pro základní vysvětlení paralelního hardwaru má EJS již živého průvodcejak funguje paralelní dvoušroubová hlaveň. Níže uvedené části se zabývají další otázkou nákupu: jaké informace o aplikaci mění specifikaci dílu?
Míchání a peletizace závisí na sekvenci procesu
Stránka EJS skládání identifikuje přivádění, tavení, míchání, odvzdušňování a místní vývoj tlaku jako funkce procesu. Poznámka o složení Thermo Fisher Scientific představuje srovnatelnou sekvenci: podávání, plastifikace, doprava, míchání, odvzdušňování a vytlačování. Jeho příklad také ukazuje, že segmentové šneky mohou kombinovat dopravní, míchací, vytlačovací a speciální distribuční míchací prvky.
To znamená, že šroub není dostatečně popsán průměrem a délkou. Dva hřídele se stejnými vnějšími rozměry mohou nést různé sekvence prvků a provádět různé procesní úlohy. Před odstraněním očíslujte každý prvek z pevného počátku na straně pohonu. Zaznamenejte levou a pravou hřídel, orientaci prvku, šířku a axiální polohu. Před sesunutím prvků z hřídele vyfotografujte každý přechod.
Co mění formulace
Stránka peletizátorů EJS uvádí mezi aplikacemi, o kterých diskutuje, plněné plasty, výztužná vlákna, aditiva citlivá na teplo a aditiva citlivá na smyk. Tyto popisy by měly vyvolávat otázky, nikoli automatické volby materiálu. Odešlete polymer, každé významné plnivo nebo přísadu, jeho náplň, normální teplotní rozsah, rychlost šroubu a polohu jakéhokoli opakovaného opotřebení nebo nahromadění.
Vysoké množství plniva může změnit zatížení. Receptura citlivá na teplo může omezit míru mechanického a tepelného vystavení procesu. Náhradní dodavatel potřebuje skutečný kontext složení, aby mohl zkontrolovat geometrii prvku a možnosti pracovní plochy. „Obecné plastové pelety“ je příliš široký.
Co vám název peletizéru neřekne
Fréza může být pramen, vodní prstenec nebo podvodní, ale tato volba po proudu sama o sobě nedefinuje šrouby. Při výměně šroubu a válce zdokumentujte uspořádání procesní sekce a připojení na jejím výstupním konci. Všimněte si také, zda linka před řezáním spojuje surové ingredience nebo pouze přetavuje zavedené složení.
Masterbatch vyžaduje záznam pozice po pozici
EJS uvádí, že vyrábísegmentové dvoušnekové sudy pro masterbatch extrudery. Jehostránka šroubového prvkuuvádí dopravní prvky, míchací prvky, hnětací bloky, přechodové prvky a několik speciálních profilů. Na stejné stránce jsou tyto části spojeny s předsměsí barvy, přísady a plniva.
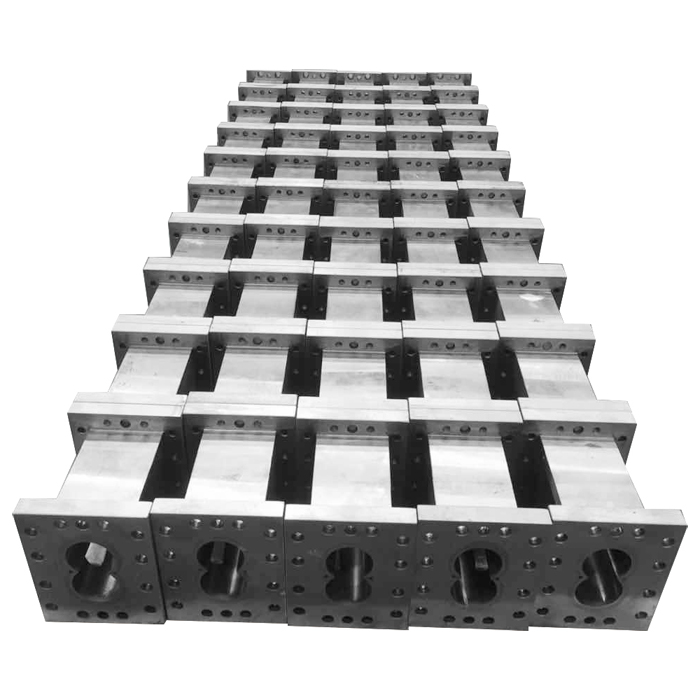
Neposílejte volnou krabici prvků bez záznamu o montáži. Linka předsměsi může přidat nosnou pryskyřici, pigment, plnivo nebo kapalinu v různých polohách. Posunutím prvku nebo části válce lze změnit, který prvek je umístěn vedle plnicího otvoru nebo větracího otvoru. Balíček cenové nabídky by měl obsahovat:
- Mapa prvků hřídel po hřídeli měřená od jedné deklarované referenční plochy.
- Mapa sudových řezů zobrazující plnící porty, boční plnící otvory, kapalinové porty, větrací otvory a uzavřené sekce.
- Informace o typu předsměsi a nosné pryskyřici, pigmentu, plnivu nebo aditivu relevantní pro kontrolu opotřebení a koroze.
- Fotografie a měření, která lokalizují opotřebení podle čísla prvku a čísla části hlavně.
- Drážkování hřídele nebo hnací profil a připojení na straně otvoru pro každý objednaný komponent.
EJS je samostatnýsegmentová soudková stránkažádá kupující, aby identifikovali sekci jako přední, střední nebo zadní, protože připojení se liší. Číslovaná poziční mapa je přesnější a měla by doprovázet tento štítek.
PVC trubka, profil a panel používají jinou logiku výměny
Současná architektura webu EJS řadí své profilové a panelové produkty se dvěma šrouby do kategorie kónických dvou šroubů. EJS uvádí na stránce panelového produktu seznam panelů, desek a panelů WPC. Jeho profilová stránka pokrývá profil a vybavení trubek z PVC, ačkoli nadpis stránky je užší než hlavní text.
Tento důkaz o místě by neměl být přeměněn na tvrzení, že všechny extrudéry profilů, trubek nebo panelů jsou kónické. Současný sortiment společnosti KraussMaffei s protiběžným otáčením zahrnuje kónické i paralelní řady pro zpracování PVC a uvádí trubky, profily, plechy, fólie, kompaktní výrobky a pěnové výrobky. Bezpečný závěr je užší: tvarované výrobky z PVC nestačí k určení kuželové versus paralelní geometrie.

Dlouhé lícované šrouby a integrovaná hlaveň s dvojitým otvorem také mění způsob měření úlohy. Dodavatel potřebuje oba profily šroubů, kuželové nebo paralelní uspořádání středové osy, celkové a pracovní délky, geometrii válcového vývrtu, přívodní otvor, odvětrávání, vyhřívání a chlazení, připojení na hnacím konci a přírubu na straně matrice.
Na formulaci stále záleží. Uveďte, zda linka provozuje neměkčené PVC, modifikované PVC, WPC, pěnové složení nebo jinou deklarovanou směs. Zahrňte informace o plnivu a přísadách, které ovlivňují kontrolu opotřebení nebo koroze. Nenahrazujte jej štítkem hotového výrobku, jako je „profil okna“ nebo „odtokové potrubí“.
„Extrudér pěny“ je aplikace, nikoli specifikace stroje
Stránka pěnového produktu EJS uvádí PE pěnové fólie, EPE, XPE, pěnové desky, PS pěnové fólie, PP pěny, pěnové profily a PE nebo PP pěnové trubky a profily. Stejná stránka výslovně žádá kupující, aby objasnili, zda používají jednošnekový nebo dvoušnekový pěnový extrudér.
To vyjasnění by mělo být na prvním místě. Pokud je stroj dvoušnekový, ověřte, zda je paralelní nebo kuželový a zda se otáčí souběžně nebo protiběžně. Zaznamenejte každé připojení vstřiku, ventilace, chlazení a ovládání teploty na válci. Zašlete podrobnosti o složení polymeru a pěny, které je dodavatel oprávněn zkontrolovat, spolu s normálními provozními teplotami a místem opotřebení, koroze nebo usazenin.
Dodavatel nemůže odvodit tyto vlastnosti pouze z „pěnové desky“. Různé stroje mohou vyrábět podobné kategorie produktů při použití různé geometrie šroubů a spojů hlavně. Fotografie pomáhají identifikovat sestavu, ale pro výrobu je stále potřeba řízený výkres nebo protokol o měření.
Sestavte aplikační dokumentaci ve čtyřech vrstvách
Užitečný požadavek na nahrazení odděluje fakta, která se často mísí dohromady. Sestavte soubor v tomto pořadí:
- Identita stroje.Poznamenejte si výrobce stroje, kompletní model, sériové číslo, štítek převodovky, osy šroubů, vztah otáčení a referenci pohonu.
- Hardwarová definice.Poskytněte schválený výkres nebo kontrolovaná měření pro šrouby, hřídelové spoje, vývrty hlavně, sekce, porty, příruby, ohřívače a chladicí prvky.
- Definice procesu.Uveďte, zda linka míchá, vyrábí předsměsi, peletizuje, tvaruje PVC, vyrábí lepenku nebo používá pěnovou směs. Pokud je systém modulární, zahrňte sekvenci prvku nebo válce.
- Servisní doklady.Poskytněte aktuální pryskyřici, příslušné informace o plnicích a aditivech, provozní okno, výrobní změny, mapu opotřebení, měření údržby a fotografie poruch.
Tento formát zabraňuje běžné chybě: použití popisu aplikace k vyplnění chybějícího rozměru stroje. Zabraňuje také zpětné chybě, kopíruje starou geometrii, aniž by dodavatel řekl, že nové plnivo nebo složení změnilo opotřebení.
| Pokud poskytnete pouze toto | Dodavatel stále nemůže potvrdit | Přidejte tento důkaz |
|---|---|---|
| "Masterbatch extruder" | Posloupnost prvků, porty, připojení hřídele a umístění axiálního opotřebení | Montážní mapy, výkresy, označené díly a detaily složení |
| Model stroje | Sériově specifické revize nebo předchozí úpravy | Typové štítky, aktuální fotografie sestav a naměřená rozhraní |
| Starý pár šroubů | Původní nenošený vztah hřeben, bok, drážka a vývrt | Základní záznamy, neopotřebený vzorek nebo dohodnutá korekce opotřebení |
| Jmenovitý průměr | Středová vzdálenost, rotace, šroubová ruka, pracovní délka a uložení pohonu | Kompletní výkres geometrie a připojení |
| „S vysokým obsahem skelných vláken“ nebo „s vysokým obsahem CaCO3“ | Skutečné nakládání, nosná pryskyřice, přísady a kde dochází k poškození | Specifický kontext formulace a data inspekce založená na poloze |
| Fotografie hotového výrobku | Ať už je stroj jednoduchý, paralelní dvojitý nebo kónický dvojitý šroub | Identifikace stroje a převodovky plus fotografie procesu |
Zašlete RFQ dvoušroubový válec založený na aplikaci
EJS může použít balíček k identifikaci chybějících informací před schválením náhradního výkresu. Uchovávejte záznamy o geometrii, procesu a opotřebení společně pod jednou referencí stroje.
- Stroj, převodovka a sériové štítky
- Paralelní nebo kuželová geometrie šroubu
- Souběžná nebo protirotační reference
- Originální výkres nebo označený vzorek
- Mapy prvků a sudových řezů
- Pozice přívodu, ventilace, portu a příruby
- Pryskyřice, plnivo a detaily přísad
- Normální provozní podmínky
- Měření opotřebení podle polohy
- Požadované kontrolní dokumenty
Často kladené otázky
Dokáže hotový výrobek identifikovat válec se dvěma šrouby, který potřebuji?
Ne. Produkt zužuje aplikaci, ale podobné produkty lze vyrábět na různých konfiguracích strojů. Potvrďte stroj, geometrii šroubu, rotaci, připojení pohonu a rozhraní válce.
Jsou směsi a peletizace stejné aplikace?
Mohou být propojeny, ale popisují různé části práce. Compounding připravuje a míchá formulaci. Peletizace popisuje, jak se zpracovaná tavenina řeže na pelety po proudu.
Proč masterbatch RFQ potřebuje sekvenci prvků?
Sekvence identifikuje, kde se nacházejí dopravní, míchací, hnětací a přechodové funkce vzhledem k místům přívodu, průduchům a sekcím sudu. Průměr a délka nezachovají toto rozložení procesu.
Jsou všechny extrudéry PVC profilů a trubek kuželové dvoušnekové stroje?
Ne. Protiběžné extrudéry PVC jsou k dispozici v kuželové i paralelní konfiguraci. Výměna se musí řídit nainstalovanou převodovkou a geometrií hlavně.
Vyžaduje pěnový produkt dvoušnekový extrudér?
Ne nutně. Stránka pěnového produktu EJS pojednává o jednošnekových i dvoušnekových pěnových extrudérech. Před specifikováním náhradních dílů identifikujte nainstalovaný stroj.
Která aplikační data jsou nejužitečnější pro kontrolu materiálu?
Poskytněte pryskyřici, plnivo nebo výztuž a jejich zatížení, příslušné přísady, normální provozní teploty, rychlost šroubu a měřené místo a formu opotřebení nebo koroze.
Zkontrolované zdroje
- EJS plastový dvoušroubový válecaEJS peletizační dvoušroubový válec, zkontrolováno 31. srpna 2026.
- Segmentová dvoušroubová hlaveň EJS, EJS šroubové prvkyaSegmentové hlavně EJS, zkontrolováno 31. srpna 2026.
- EJS extrudér plastových profilů s dvojitým šnekemaEJS plastový panelový extrudér s dvojitým šnekem, zkontrolováno 31. srpna 2026.
- EJS pěnový extrudér s dvojitým šnekem, zkontrolováno 31. srpna 2026.
- Thermo Fisher Scientific, relevantní procesní parametry pro dvoušnekové slučování, přístupný 31. srpna 2026.
- Dokumentace k protiběžnému dvoušnekovému extrudéru KraussMaffei, zkontrolováno 31. srpna 2026.