Počet zubů a průměr hřídele mohou zúžit vyhledávání. Nemohou definovat vnitřní vrtání náhradního prvku, jeho pracovní uložení, jeho axiální polohu nebo jeho vztah ke spárované hřídeli.
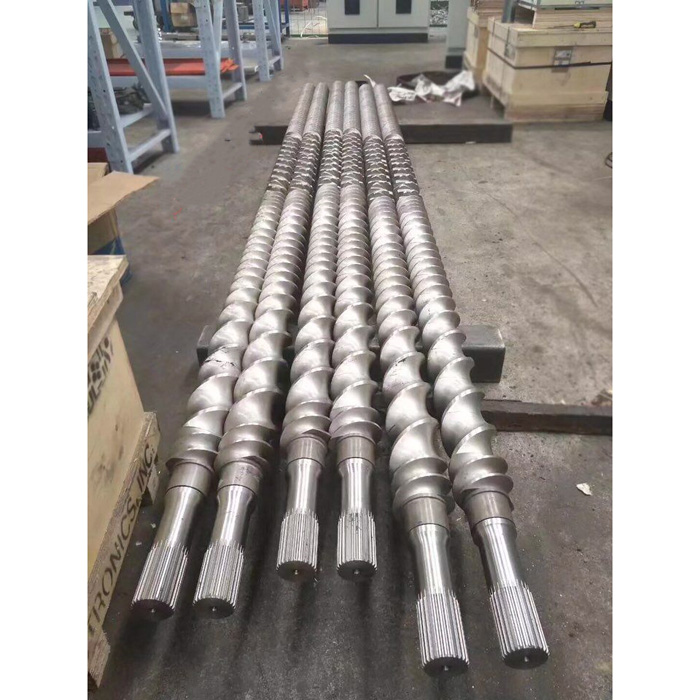
EJS aktuálně uvádí dopravní, míchací, hnětací, přechodové, profilové, Schubkanten, elongační, Igel, Camelback a blistrové šnekové prvky. Tato rozmanitost popisuje, co prvek dělá na straně procesu. Vrtání je to, co činí prvek součástí konkrétního hřídelového systému. EJS žádá kupující, aby zaslali výkresy nebo vzorky pro nabídky šroubových prvků, protože podobné vnější formuláře mohou skrývat různá vnitřní spojení.
Tato příručka uzavírá společnou mezeru mezi údržbou a nákupem. Tým údržby vidí šachtu a hromadu prvků. Dodavatel potřebuje řízenou definici každého povrchu, který umísťuje prvek nebo přenáší zatížení. To nejsou informace na stejné úrovni.
Začněte oddělením čtyř rozhraní
Slovosplinečasto se používá pro několik funkcí v jedné větě. Před měřením rozměrů sestavu rozdělte. Tím se zabrání přiřazení správného měření k nesprávnému připojení.
| Rozhraní | Co to spojuje | Co se musí kontrolovat | Běžná chyba záznamu |
|---|---|---|---|
| Spojka převodovky | Výstup převodovky na šroubovací hřídel | Typ připojení, délka spojení, axiální retence, orientace a detaily konce hřídele | Nazýváme to elementem spline a posíláme pouze fotografii konce disku |
| Vnější profil hřídele | Přišroubujte hřídel k modulárním prvkům | Geometrie profilu podél použitelného svazku prvků, přechody, reliéfy a podmínka osovou polohou | Předpokládejme, že jedna hodnota blízko konce představuje celý hřídel |
| Vnitřní vývrt prvku | Každý prvek k hřídeli | Protilehlý profil, šířka prvku, stav otvoru, náběh a orientace instalace | Měření vnějšího letu, ale vynechání vrtání |
| Axiální retence | Prvek stohujte k jeho polohovacímu ramenu, špičce nebo zámku | Počáteční bod stohu, použitelný záběr, koncový hardware a instalovaná délka stohu | Zacházení se správným drážkováním jako důkazem, že se celý stoh sestaví |
Spojka může používat jinou geometrii než sada prvků. Hřídel může také obsahovat broušené čepy, osazení, závity, reliéfy nebo jiné přechody, které nejsou součástí drážkování. Před zhotovením měřícího listu označte každý prvek na jednom podélném náčrtu.
Proč průměr a počet zubů neidentifikují drážku
Dva hřídele mohou mít stejný počet zubů a podobný naměřený vnější průměr, přičemž se mohou lišit tvarem zubu, tlakovým úhlem, roztečí nebo modulem, třídou lícování, tloušťkou zubu, tvarem kořene, metodou centrování, modifikací vedení nebo vlastní geometrií. Díky opotřebení mohou dva původně odlišné profily vypadat blíže, než jsou.
| Poskytnuté informace | Užitečné pro | Stále nelze dokázat |
|---|---|---|
| Výrobce a model stroje | Vyhledání pravděpodobné rodiny strojů a sady dokumentů | Instalovaná revize, úprava hřídele nebo předchozí modernizace |
| Počet zubů | Eliminace profilů s jiným počtem | Tvar, rozteč, lícování, centrování nebo velikost zubu |
| Průměr třmenu | Hrubá první obrazovka a kontrola měřítka | Jmenovitý hlavní průměr, geometrie kořene nebo funkční lícování |
| Detailní fotografie | Zobrazuje počet zubů, viditelné poškození, orientační značky a dostupný přístup | Standardní označení, tolerance, tloušťka zubu nebo kontaktní vzor |
| Jeden volný prvek | Zobrazení tvaru vnitřního profilu a vnějšího prvku | Ať už je vývrt opotřebovaný, kde seděl nebo zda představuje každý prvek |
| "DIN 5480" bez úplného popisu výkresu | Ukazuje na možnou standardní rodinu | Velikost, lícování, tolerance, modifikace a požadavky na kontrolu pro tento díl |
Publikované příklady OEM ukazují, proč neexistuje univerzální dvoušroubové drážkování. Coperion dokumentuje evolutní drážkování s orientačními značkami na jednom systému ZSK a zaznamenává jiný počet zubů pro ZSK 18. Leistritz popisuje jak evolventní drážkování DIN 5480, tak asymetrické drážkování používané při vývoji vlastních produktů. Tyto příklady jsou důkazem specifické konstrukce stroje, nikoli dekódovacím pravidlem pro neznámou hřídel.
Pokud výkres jmenuje standard, zkopírujte přesně celý popisek. Nezkracujte jej na standardní číslo. Pokud není pojmenována žádná norma, zaznamenejte prvek jako neznámý profil, dokud kvalifikovaná kontrola nestanoví geometrii.
Seřaďte důkazy před reverzním inženýrstvím
Kupující často posílají vše, co mají, aniž by řekli, která položka je směrodatná. To vytváří skryté konflikty. Uspořádejte důkazy a poznamenejte si, proč je použit zdroj s nižším hodnocením.
| Pořadí | Důkaz | Co může založit | Kontrolní otázka |
|---|---|---|---|
| 1 | Schválený výkres stroje nebo dílu pro instalovanou revizi | Jmenovitá geometrie, tolerance, vztažný systém, poznámky k materiálu a požadavky na kontrolu | Odpovídá sériové číslo nebo záznam o úpravě této revizi výkresu? |
| 2 | Zdokumentované, nepoužité náhradní díly, o kterých je známo, že se hodí na stejný stroj | Fyzická reference jak pro vrtání, tak pro sousední lokalizační prvky | Lze vysledovat jeho číslo dílu a původ? |
| 3 | Vzorek hřídele a prvku se zaznamenanou montážní polohou | Skutečný vztah k páření, vzor poškození a dostupné zapojení | Byli odstraněni ze stejné stanice a ponecháni jako pár? |
| 4 | Použitý díl bez řízené kresby | Stávající geometrie po opotřebení, opravě, korozi a provozní deformaci | Které povrchy jsou stále pravděpodobně neopotřebenými referencemi? |
| 5 | Fotografie a ruční měření | Rozvržení, identifikace prvků, přibližné měřítko a viditelný stav | Je zobrazeno měřítko, směr pohledu a metoda měření? |
| 6 | Strojový kód, výpis prodejce nebo slovní popis | Vedoucí pátrání | Jaké fyzické nebo kresebné důkazy to potvrzují? |
Nižší hodnocený zdroj není zbytečný. Nese to prostě více nejistoty. Například opotřebený prvek může být jediným dostupným vzorkem. Správná reakce je zdokumentovat opotřebení, porovnat více než jednu axiální polohu, zkontrolovat protilehlý hřídel a dohodnout se, jak bude rekonstruován jmenovitý profil. Špatnou odpovědí je zkopírovat největší a nejmenší hodnoty do výkresu nové součásti, aniž by bylo vysvětleno, co znamenají.

Před záznamem kóty opravte souřadnicový systém
Záznamy dvou šroubů selžou, když se jedna osoba dívá z převodovky a druhá z výtlačného konce. "Levá hřídel" a "ve směru hodinových ručiček" pak popisují různé části nebo směry. Umístěte prohlášení o souřadnicích na začátek každého výkresu, fotografického listu a inspekční zprávy.
Minimální vyjádření souřadnic
Směr pohledu Směr podávání Hřídel A / Hřídel B Axiální vztažný bod Úhlová nulaPříklad struktury: "Při pohledu od převodovky směrem k výtlaku. Hřídel A je na levé straně pozorovatele. Axiální nula je osazení prvku na straně převodovky. Úhlová nula je vyražená referenční značka zobrazená na fotografii P-03." Použijte stávající systém pojmenování výrobce stroje, pokud je k dispozici.
Úhlová poloha může být důležitá, i když jednotlivé prvky budou na hřídel klouzat. Párová sada šroubů musí stále zachovat zamýšlený vztah mezi hřídelí A a hřídelí B a některé systémy používají značky pro řízení závitu nebo polohy spojky. Publikovaný příklad společnosti Coperion používá značky nulové polohy na obou koncích hřídele. Toto je příklad specifický pro OEM, ale ilustruje hodnotu záznamu existujících značek před odstraněním.
Vyfoťte každý konec hřídele rovně a poté přidejte šikmý pohled, který ukazuje rameno a první úplný zub. Zahrňte měřítko, štítek součásti a šipku pro deklarovaný směr pohledu. Po označení obrázky nezrcadlte, neotáčejte ani automaticky neopravujte.
Vytvořte záznam, který popisuje funkční profil
Kompletní záznam odděluje identifikační rozměry od akceptačních rozměrů. Třmeny mohou podporovat identifikaci, ale ke stanovení profilu zubu, uložení nebo tolerance je zapotřebí kvalifikovaná metrologická metoda. Na výkresu by měla být uvedena metoda nebo měřidlo použité pro každý přejímací prvek.
| Pole | Proč na tom záleží | Jak to bezpečně zaznamenat |
|---|---|---|
| Profil nebo standardní označení | Definuje rodinu geometrie a základ inspekce | Zkopírujte celý popis výkresu, včetně údajů o velikosti a přizpůsobení; napište "neznámý", když to není zdokumentováno |
| Počet zubů nebo laloků | Poskytuje základní kontrolu identity | Počítejte kompletní opakující se prvky a připojte označenou fotografii z pohledu konce |
| Hlavní a vedlejší geometrie | Vyhledá hroty a kořeny spojovacích profilů | Uveďte, zda každá hodnota patří k vnějšímu hřídeli nebo vnitřnímu otvoru a pojmenujte metodu měření |
| Tloušťka zubu nebo definice prostoru | Řídí pracovní vztah mezi boky | Použijte měření nebo měřidlo specifikované na výkrese; nenahrazujte nesouvisející čtení posuvného měřítka |
| Tvar profilu a metoda centrování | Určuje, které povrchy umístí a přenášejí zatížení | Převzít z řízeného výkresu nebo kvalifikované kontroly profilu |
| Použitelná délka záběru | Ukazuje, kolik profilu hřídele je skutečně sdíleno s vrtáním prvku | Změřte mezi funkčním začátkem a koncem, vyjma zkosení, reliéfů a poškozených vstupních ploch |
| Náběh, zkosení a odlehčení | Ovlivňuje montáž a zabraňuje tomu, aby nefunkční povrchy byly považovány za záběr | Každý přechod okótujte odděleně od pracovního profilu |
| Ramenní a axiální poloha | Umístí stoh prvků vzhledem ke stroji | Odkazujte na jeden deklarovaný axiální počátek a zachovejte pořadí zásobníku |
| Retenční vlastnosti | Ovládá axiální upnutí nebo uzamčení stohu | Zaznamenejte závit, klíč, matici, pouzdro nebo jiný hardware z vlastního výkresu |
| Materiál a tepelné zpracování | Ovlivňuje pevnost, odezvu na opotřebení a rozhodnutí o opravách | Používejte sledovatelnou dokumentaci nebo testování; neidentifikujte třídu podle barvy nebo vzhledu |
| Podmínka podle pozice | Odděluje nominální geometrii od místního servisního poškození | Zmapujte údaje axiální stanice, úhlové umístění, identitu šachty a číslo fotografie |
Zaznamenejte nezpracované hodnoty a také konečné shrnutí. Pokud je prvek kontrolován v několika úhlových polohách, zachovejte každou polohu a směr měření. Průměr může skrývat excentrický, vyčištěný nebo jednostranný kontakt, který vysvětluje selhání.
S opotřebeným vzorkem zacházejte jako s důkazem, nikoli jako s hlavní velikostí
Použitý spline vypráví servisní příběh. Leštěné boky ukazují kontakt. Načervenalé nebo tmavé nečistoty mohou ukazovat na tření nebo korozi. Válcované hrany a posunutý materiál mohou zvětšit míru zubu v jednom bodě, i když pracovní bok ztratil materiál. Prasklý kořen zcela změní rozhodnutí o nahrazení.
| Pozorovaný stav | Co zachovat | Co zkontrolovat dále |
|---|---|---|
| Jasný lesk na jednom boku | Úhlové umístění, identita hřídele a poloha prvku | Orientace párového hřídele, rozložení kontaktů a stav vrtání |
| Posunutá kovová nebo válcovaná vstupní hrana | Nalezené fotografie před oblékáním nebo čištěním | Poškození náběhem, historie montáže a neopotřebený profil za poškozeným místem |
| Oděrky nebo skvrny od koroze | Barevné fotografie a umístění zbytků | Relativní pohyb, stav uložení, znečištění a vystavení vlhkosti |
| Místní opotřebení vývrtu v jednom prvku | Kód prvku, šířka, poloha procesu a sousední prvky | Stav hřídele na stejné axiální stanici |
| Opakované opotřebení přes několik otvorů | Stack mapa a měření pro každý prvek | Vzor opotřebení celého hřídele, zatížení, vyrovnání a stav upnutí |
| Označení kořene nebo viditelná trhlina | Umístění, délka, orientace a zpráva o nedestruktivním testu, pokud je k dispozici | Technická dispozice před opětovným použitím, opravou nebo dalším zatížením |
Čistěte pouze po zaznamenání stavu, ve kterém byl nalezen. Použijte schválenou metodu čištění, aby proces nezaobloval hrany, neodstranil stopy nebo nevytvářel nové škrábance. Poté zkontrolujte vnější hřídel a vnitřní otvor prvku na stejné axiální stanici. Měření jedné strany spoje může nesprávně diagnostikovat zdroj uvolnění.
Pokud je vzorek jediným dostupným důkazem, pošlete pokud možno více než jeden prvek: jeden z nahlášené problémové pozice a jeden z pozice, o které se předpokládá, že je méně opotřebovaná. Uveďte, proč byl každý vzorek vybrán. Dodavatel pak může porovnávat stav spíše než považovat každý prvek na nejhorší části za nominální.
Část, která se nasune, není automaticky vhodná pro točivý moment
Montážní lícování odpovídá na jednu otázku: mohou protilehlé díly dosáhnout zamýšlené polohy za specifikovaných podmínek? Točivý moment odpovídá na jinou otázku. Leistritz identifikuje průřez hřídele, metalurgii hřídele, geometrii drážkování a zpevnění hřídele jako faktory přenosu síly. Publikovaná historie společnosti Coperion rovněž považuje spojení hřídele s prvkem za ústřední pro přenosný krouticí moment.
To je důvod, proč úspěšný zkušební skluz nemůže potvrdit přepracování, výměnu materiálu nebo opravenou hřídel. Nevytváří boční kontakt při zatížení, únavovou pevnost, podmínky tepelného zpracování, kořenové napětí, axiální sevření nebo kapacitu spojky převodovky. Náhradní výkres a technická revize musí tyto položky kontrolovat.
| Kontrola | Otázka to odpovídá | Otázka, na kterou neodpovídá |
|---|---|---|
| Ruční montáž na čistou hřídel | Může prvek projít zamýšleným profilem a dosáhnout polohy? | Přenese rozhraní provozní moment? |
| Funkční měřidlo | Splňuje ovládaná funkce požadavek na měřidlo? | Je materiál hřídele nebo tepelné zpracování správné? |
| Kontrola profilu | Odpovídá naměřená geometrie výkresu? | Jsou trhliny, poškození pod povrchem nebo provozní zatížení přijatelné? |
| Materiál a důkaz tvrdosti | Odpovídá testovaný předmět specifikovaným materiálovým vlastnostem na testovaném místě? | Je kompletní hřídel bez problémů s geometrií nebo únavou? |
| Technická revize točivého momentu | Je celá dráha zatížení přijatelná pro dokumentovaný provoz? | Poskytne procesní strana požadovanou kvalitu produktu? |
Nežádejte náhradního dodavatele, aby potvrdil univerzální limit točivého momentu z fotografií. Uveďte provoz stroje, požadavky na původní výkres a rozsah jakékoli změny. Pokud je požadavek pouze na reprodukci existujícího prvku, řekněte to jasně a identifikujte výkres řízeného rozhraní.

Před výrobou zavřete definici
Účelem ověření je přeměnit nejisté důkazy na dohodnutou výrobní základnu. Mělo by k tomu dojít dříve, než se zadá surový materiál nebo se očekává, že hotový prvek vyřeší nevyřešenou otázku rozhraní.
- Sladit identitu.Spojte výrobce stroje, model, sériové číslo, identitu převodovky, číslo dílu hřídele, číslo dílu prvku a historii úprav.
- Vyberte kontrolní důkazy.Pojmenujte revizi výkresu, schválenou náhradní zprávu nebo zprávu o zpětném inženýrství, která bude řídit výrobu.
- Řešení konfliktů.Uveďte všechny rozdíly mezi výkresem, vzorkem a měřením v terénu. Nevybírejte tiše nejsnazší hodnotu pro výrobu.
- Odsouhlaste datum a orientaci.Potvrďte hřídel A a hřídel B, směr pohledu, axiální nulu, úhlovou nulu a směr instalace.
- Souhlas s kontrolou.Zjistěte, které prvky potřebují zprávu o rozměrech, měření profilu, funkční měřidlo nebo důkaz materiálu.
- Ověřte první vyrobené rozhraní.Použijte dohodnutý výkres a plán kontroly. Pokud je vyžadována fyzická zkušební montáž, definujte před zkouškou čistý stav, odkaz na spojení a způsob přijetí.
- Schválenou revizi zmrazit.Vraťte konečný výkres a záznam o kontrole do souboru údržby, aby se další zakázka neopakovala od neidentifikovaného opotřebovaného vzorku.
proud EJSzakázkový průvodce výrobou dvojitých šroubůdělá stejné rozlišení pro větší náhradní díly: použitý vzorek může vykazovat rozložení a rozhraní, ale opotřebované povrchy by se neměly automaticky stát novou nominální geometrií. Thevodítko dvou šroubových prvkůlze pak použít k záznamu funkce a sekvence vnějšího prvku, jakmile je řízeno rozhraní otvoru.
Sestavte balíček RFQ, podle kterého může výrobce jednat
Nejkratší užitečná RFQ není ta s nejmenším počtem souborů. Je to ta, která odděluje potvrzená fakta, naměřený stav a otevřené otázky. Použijte jeden index, aby kresba, vzorek a fotografie nemohly být smíchány s jiným strojem.
| Sekce RFQ | Požadovaný obsah | Stav k prohlášení |
|---|---|---|
| Identita stroje | Výrobce, model, sériové číslo, identita převodovky a instalovaná úprava | Potvrzeno z typového štítku nebo dokumentu / pouze nahlášeno |
| Náhradní rozsah | Pouze hřídel, vrtání prvku, specifické prvky, kompletní sestava, spojka nebo kontrola | Povinné / volitelné / probíhá kontrola |
| Balíček na kreslení | Čísla dílů, revize, jednotky, údaje, popisy spline a podrobnosti o uchování | Ovládání / pouze reference / zastaralé |
| Ukázkový index | ID vzorku, hřídel A nebo B, axiální poloha, datum odstranění a stav | Nepoužité / použité / opotřebované / opravené / provenience neznámá |
| Index fotografií | Koncové pohledy, profilové pohledy, detailní záběry poškození, měřítka, šipky pohledu a popisky dílů | Jak bylo nalezeno / po vyčištění / po opravě |
| Zpráva o měření | Nezpracované údaje, umístění, metody, přístroje nebo měřidla a podmínky prostředí, kde je to relevantní | Pouze identifikační / přejímací měření |
| Záznam materiálu | V případě potřeby specifikovaná třída, tepelné zpracování, tvrdost nebo protokoly o zkouškách | Zdokumentováno / vyzkoušeno / neznámé |
| Kontext procesu | Zpracovaný materiál, provozní zatížení, pozorovaný příznak a porucha | Normální provoz / změněný provoz / šetření selhání |
| Otevřené otázky | Každý nevyřešený konflikt nebo chybějící akceptační hodnota | Musí se uzavřít před nabídkou / před výrobou / před odesláním |
U nabídky náhradního prvku uveďte také funkci prvku, vnější průměr, šířku, rozteč nebo úhel kotouče, ruční zpracování, požadavek na materiál nebo ošetření, množství a pořadí montáže. proud EJSstránka šroubového prvkuuvádí rodiny prvků, které dodává, a žádá zákazníky, aby poskytli výkresy nebo vzorky.
Pošlete EJS důkazy o své šachtě a prvku
Níže popište rozsah výměny a poté připojte kontrolované výkresy, index vzorků, označené fotografie a zprávu o měření na stránce s dotazem EJS. Označte jakoukoli hodnotu, která pochází z opotřebovaného vzorku.
Často kladené otázky
Je počet zubů a průměr hřídele dostatečný pro objednání šroubového prvku?
Ne. Jsou to užitečné identifikační vodítka, ale nedefinují tvar zubu, rozteč nebo modul, lícování, metodu centrování, tloušťku zubu, délku záběru, axiální umístění nebo orientaci. Dodejte řízený výkres nebo zajistěte kvalifikované měření hřídele a protilehlého otvoru.
Mohu identifikovat drážku DIN 5480 z fotografie?
Ne. Fotografie může ukazovat pravděpodobný evolventní tvar a počet zubů, ale nemůže stanovit úplné standardní označení, velikost, lícování, toleranci nebo modifikaci. Zkopírujte celý popis z výkresu nebo ověřte profil dohodnutou metodou kontroly.
Měly by se hřídel a vrtání prvku měřit společně?
Ano. Tvoří jedno pracovní spojení. Zkontrolujte vnější hřídel a vnitřní vrtání ve stejné axiální poloze, přičemž ke každému odečtení ponechte hřídel A nebo B, směr pohledu, kód prvku a instalační stanici.
Lze opotřebený prvek použít k definování nového drážkovaného otvoru?
Může podporovat reverzní inženýrství, ale nemělo by se s ním automaticky zacházet jako s hlavní velikostí. Zaznamenejte leštění, tření, posunutý kov, korozi a místní opotřebení, porovnejte spojovací hřídel a méně opotřebované reference a dohodněte se, jak bude nominální geometrie rekonstruována.
Co znamená délka záběru spline?
Je to axiální délka, přes kterou funkční protilehlé profily skutečně zabírají. Vylučte zkosení, náběhy, reliéfy, poškozené vstupní hrany a další nefunkční přechody, pokud je řídicí výkres nedefinuje jinak.
Proč záleží na nulové poloze nebo orientační značce?
Inspekčním a montážním týmům poskytuje jednu úhlovou referenci. To pomáhá zachovat vztah mezi spárovanými hřídeli, polohami prvků a detaily spojky. Zaznamenejte značku z deklarovaného směru pohledu a postupujte podle montážních pokynů výrobce stroje.
Co mám poslat EJS pro cenovou nabídku s dvojitým šroubem?
Zašlete identitu stroje a převodovky, rozsah výměny, řízené výkresy a revize, orientaci hřídele A/B, sekvenci prvků, označené vzorky, nezpracovanou zprávu o měření, index fotografií, požadavky na materiál a každý nevyřešený konflikt. Jasně označte, které rozměry pocházejí z opotřebovaných dílů.
Příklady OEM v tomto článku vysvětlují, proč jsou systémy spline specifické pro daný stroj. Nejedná se o specifikace produktu EJS a nesmí být aplikovány na jiný extrudér bez jeho řídicí dokumentace.